


Máy Hàn Bán Tự Động Jasic MIG-500 (J8110) Chính Hãng Có Sẵn Tại Máy Dụng Cụ
Hàng chính hãng có đầy đủ chứng chỉ CO-CQ
Bảo hành theo phiếu bảo hành trong sản phẩm (nếu có)
Thanh toán bằng chuyển khoản hoặc thu COD
Mô tả
Máy Hàn Bán Tự Động Jasic MIG-500 (J8110) Chính Hãng Có Sẵn Tại Máy Dụng Cụ
Máy hàn bán tự động Jasic MIG-500 (J8110) là nguồn hàn MIG công nghiệp công suất lớn, sử dụng điện 3 pha AC380V ±15%, dòng hàn điều chỉnh từ 60–500A và chu kỳ tải đạt 60% tại dòng cực đại ở 40°C.
Máy sử dụng công nghệ Inverter IGBT, đầu cấp dây rời, hỗ trợ dây hàn đường kính 1.0 / 1.2 / 1.6mm, phù hợp xưởng cơ khí nặng, kết cấu thép, đóng tàu, bồn bể áp lực, sản xuất công nghiệp và những công việc hàn cần năng suất cao.
Jasic MIG500 J8110 nổi bật ở khả năng hàn khỏe, hồ quang ổn định, điều khiển phản hồi vòng kín, điều chỉnh dòng – điện áp – cuộn kháng – tốc độ cấp dây, có 2T/4T và hệ thống đầu cấp dây rời giúp mở rộng phạm vi làm việc trong nhà xưởng.
Nếu một xưởng đã bước sang nhóm sản xuất kết cấu, máy móc hoặc chi tiết thép với khối lượng lớn, những máy MIG 200–300A thường bắt đầu bộc lộ giới hạn về dòng hàn và khả năng duy trì tải. Jasic MIG-500 J8110 được định vị ở phân khúc khác: đây là nguồn MIG 500A dành cho môi trường công nghiệp, nơi tốc độ hàn, độ ngấu và khả năng vận hành theo ca được đặt lên hàng đầu.
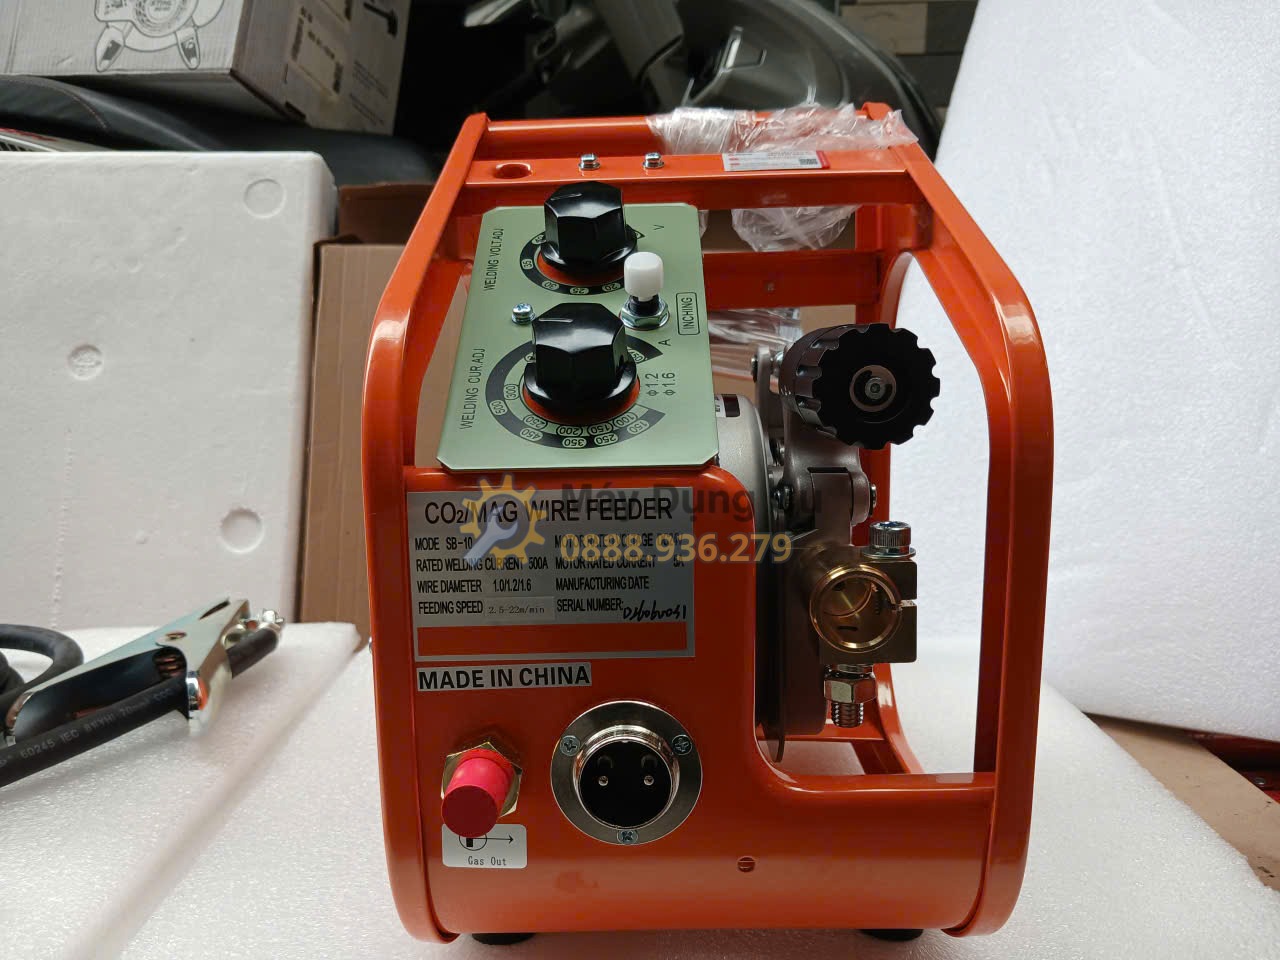
Điểm đáng chú ý của J8110 không chỉ nằm ở con số 500A. Máy sử dụng đầu cấp dây rời, cho phép bố trí nguồn máy một chỗ trong khi thợ đưa đầu cấp dây tới gần cấu kiện cần hàn. Với xưởng kết cấu lớn, đóng tàu hoặc bồn bể, cách bố trí này thực tế hơn rất nhiều so với việc phải kéo toàn bộ nguồn máy tới từng vị trí.
Jasic cũng trang bị hệ thống điều chỉnh tương đối đầy đủ gồm dòng hàn, điện áp, cuộn kháng, tốc độ cấp dây, 2T/4T và kiểm tra khí. Đây là những thông số người thợ có thể dùng để tinh chỉnh hồ quang theo dây, vật liệu và tư thế hàn thực tế.
1. Jasic MIG-500 J8110 Là Máy Hàn Dành Cho Phân Khúc Nào?
Ngay từ nguồn điện và dòng hàn có thể thấy J8110 không hướng tới nhóm sử dụng dân dụng. Máy cần điện ba pha 380V, công suất định mức 24,6kVA và dòng điện vào định mức 37,5A.
Đây là cấu hình dành cho nhà xưởng đã có hạ tầng điện công nghiệp và khối lượng công việc đủ lớn để khai thác nguồn 500A.
Những khách hàng phù hợp thường là xưởng kết cấu thép, nhà máy sản xuất, đóng tàu, bồn bể, cơ khí chế tạo, dầu khí hoặc doanh nghiệp thường xuyên xử lý vật liệu dày.
Nếu mỗi ngày chỉ hàn vài đoạn thép hộp mỏng hoặc công việc chủ yếu dùng dây 0.8mm, lựa chọn MIG500 có thể dư công suất. Ngược lại, khi sản xuất theo lô và yêu cầu tốc độ đắp kim loại cao, nguồn 500A tạo khoảng dự phòng tốt hơn.
2. Dòng Hàn 500A Mang Lại Lợi Thế Gì Trong Nhà Xưởng?
Dải dòng của Jasic MIG500 J8110 từ 60A đến 500A. Khoảng điều chỉnh này cho phép máy đáp ứng từ công việc trung bình tới những mối hàn yêu cầu dòng cao.
Dòng lớn tạo điều kiện sử dụng dây hàn đường kính lớn hơn và tăng tốc độ đắp kim loại khi quy trình cho phép. Đây là lợi thế trực tiếp trong sản xuất kết cấu, nơi thời gian hoàn thành mỗi mét đường hàn ảnh hưởng lớn tới năng suất.
Tuy nhiên 500A không phải mức cài đặt mặc định. Người thợ phải chọn dòng theo đường kính dây, chiều dày vật liệu, tư thế hàn và yêu cầu của quy trình.
Máy khỏe mang lại khoảng dự phòng. Khai thác khoảng dự phòng đó đúng cách sẽ hiệu quả hơn việc liên tục đẩy nguồn tới giới hạn.
3. Vì Sao Gọi MIG-500 J8110 Là Máy Hàn Bán Tự Động?
Trong quá trình MIG/MAG, dây hàn được hệ thống cấp dây đưa liên tục tới súng. Người thợ không phải thay từng que như phương pháp MMA.
Tốc độ cấp dây được điều chỉnh theo yêu cầu và dây vừa đóng vai trò điện cực, vừa bổ sung kim loại vào vũng hàn.
Người vận hành vẫn phải điều khiển súng, góc hàn, tốc độ di chuyển và khoảng cách đầu dây nên đây không phải hệ thống tự động hoàn toàn.
Với J8110, đầu cấp dây rời còn cho phép đưa cụm cấp dây tới gần vị trí hàn. Điều này đặc biệt hữu ích trên kết cấu lớn hoặc những khu vực nguồn máy không thể đặt sát.
4. Công Nghệ Inverter IGBT Trên Jasic MIG500 J8110
Jasic MIG500 J8110 sử dụng công nghệ Inverter IGBT. Đây là nền tảng để nguồn máy xử lý điện năng với tần số cao và điều khiển đầu ra linh hoạt hơn so với cấu trúc biến áp truyền thống.
Với nguồn hàn 500A, lợi ích của inverter không chỉ là kích thước. Hệ thống còn cho phép phản ứng nhanh với lệnh điều khiển và hỗ trợ duy trì đầu ra trong phạm vi cài đặt.
Jasic sử dụng điều khiển phản hồi vòng kín trên model này. Về mặt vận hành, hệ thống theo dõi đầu ra và điều chỉnh nguồn để hạn chế biến động khi điều kiện làm việc thay đổi.
Điều đó đặc biệt hữu ích với MIG, bởi độ ổn định của hồ quang phụ thuộc sự phối hợp giữa điện áp, dòng hàn và tốc độ cấp dây.
5. Phạm Vi Điều Chỉnh Điện Áp 17–39V Có Ý Nghĩa Gì?
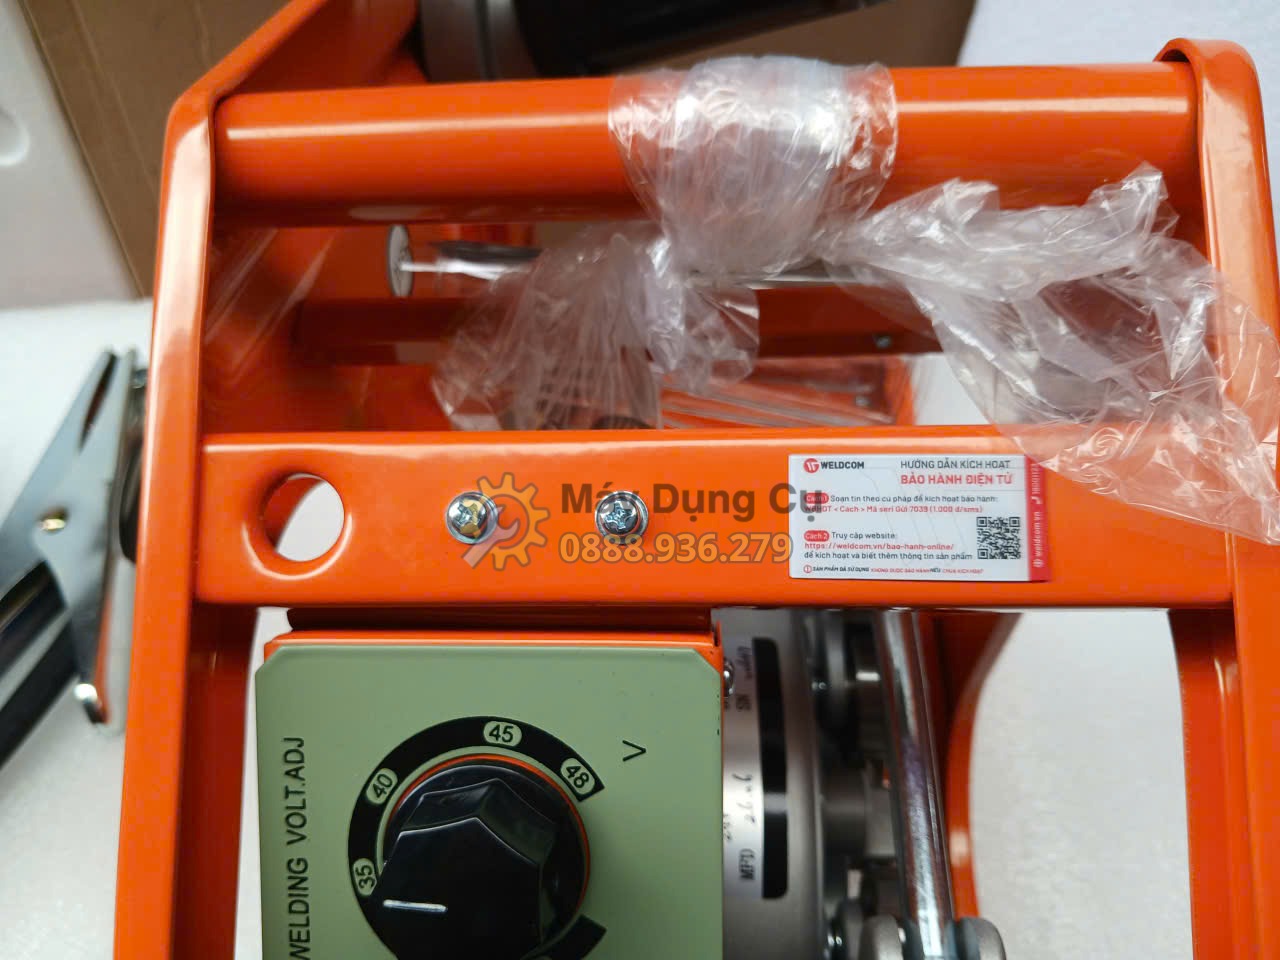
Bên cạnh dòng hàn, J8110 cho phép điều chỉnh điện áp ra trong khoảng 17–39V.
Trong hàn MIG, điện áp ảnh hưởng trực tiếp đến đặc tính hồ quang và hình dạng mối hàn. Điện áp quá thấp có thể khiến hồ quang ngắn và khó ổn định; điện áp quá cao lại làm hồ quang dài hơn và tăng khả năng bắn tóe nếu các thông số khác không tương ứng.
Do đó thợ không nên chỉnh điện áp độc lập rồi bỏ qua tốc độ cấp dây. Hai thông số phải được cân đối theo loại dây, khí bảo vệ và vật liệu.
Điểm mạnh của J8110 là cho phép người thợ có đủ phạm vi để tinh chỉnh thay vì bị khóa vào một thiết lập cố định.
6. Jasic MIG500 J8110 Dùng Điện 380V Ba Pha
Nguồn điện yêu cầu của máy là 3 pha AC380V ±15%, 50/60Hz. Đây là điều kiện cần xác nhận trước khi mua.
Máy có dòng điện vào định mức 37,5A và nhà sản xuất đưa ra mức cầu chì yêu cầu 60A. Vì vậy hệ thống điện cấp cho máy phải được tính đúng tải.
Không nên đấu tạm J8110 vào nhánh điện vốn chỉ thiết kế cho thiết bị nhỏ. Dây dẫn, thiết bị đóng cắt và hệ thống bảo vệ phải được người có chuyên môn lựa chọn theo thực tế nhà xưởng.
Xưởng có nhiều nguồn hàn, máy nén khí và máy gia công hoạt động đồng thời càng cần kiểm tra tổng tải trước khi bổ sung thêm nguồn 24,6kVA.
7. Đầu Cấp Dây Rời – Điểm Rất Quan Trọng Với Máy MIG Công Nghiệp
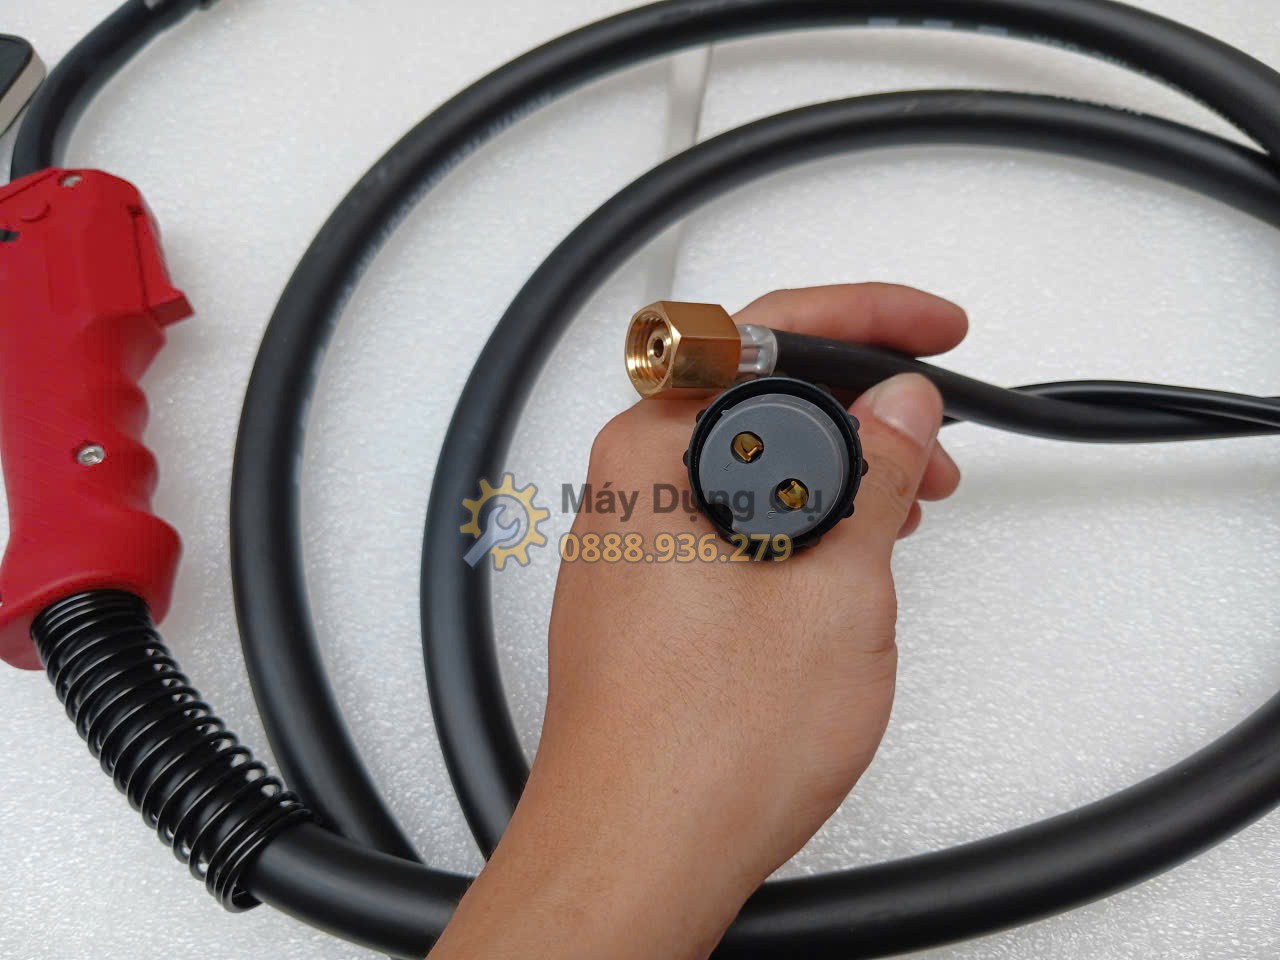
J8110 sử dụng đầu cấp dây rời. Đây là một trong những điểm làm nên tính thực dụng của máy trong môi trường kết cấu.
Thay vì đặt cuộn dây và cơ cấu cấp dây ngay trong thân nguồn chính, đầu cấp dây có thể được đưa tới gần vị trí hàn hơn.
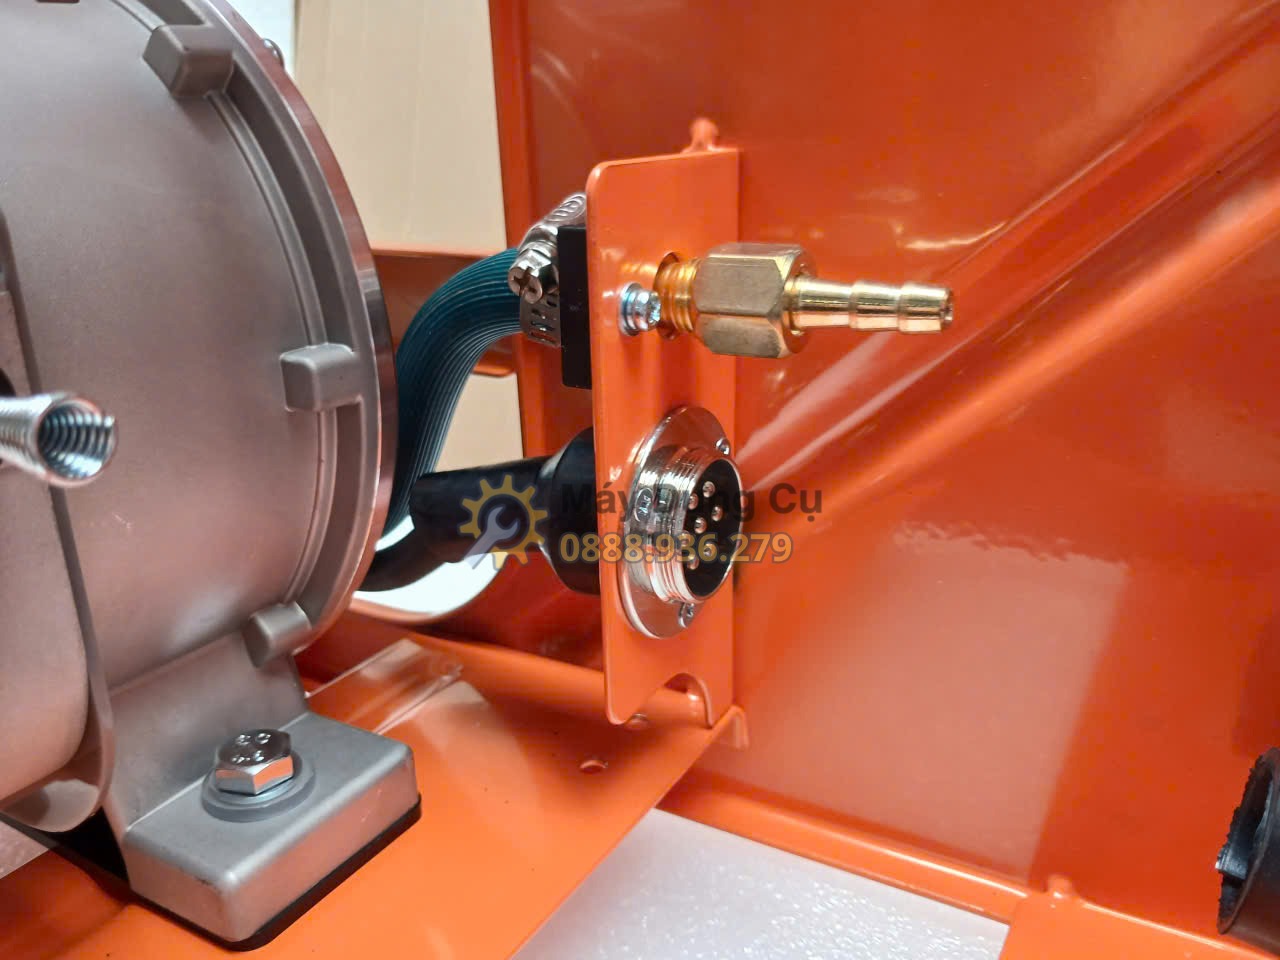
Theo cấu hình tiêu chuẩn công bố, đầu cấp dây đi kèm cáp hàn dài tới khoảng 20m với cáp 70mm². Khoảng làm việc này tạo lợi thế rất lớn khi hàn thân tàu, bồn lớn, kết cấu dài hoặc khu vực nguồn máy khó tiếp cận.
Người thợ chỉ cần đưa đầu cấp dây và súng tới khu vực làm việc thay vì phải di chuyển toàn bộ nguồn nặng khoảng 55kg.
8. Hỗ Trợ Dây Hàn 1.0mm, 1.2mm Và 1.6mm
Jasic MIG500 J8110 hỗ trợ dây MIG có đường kính 1.0 / 1.2 / 1.6mm.
Dây lớn hơn cho phép tăng tốc độ đắp kim loại khi quy trình hàn và vật liệu phù hợp. Điều này rất quan trọng trong kết cấu dày và sản xuất công nghiệp.
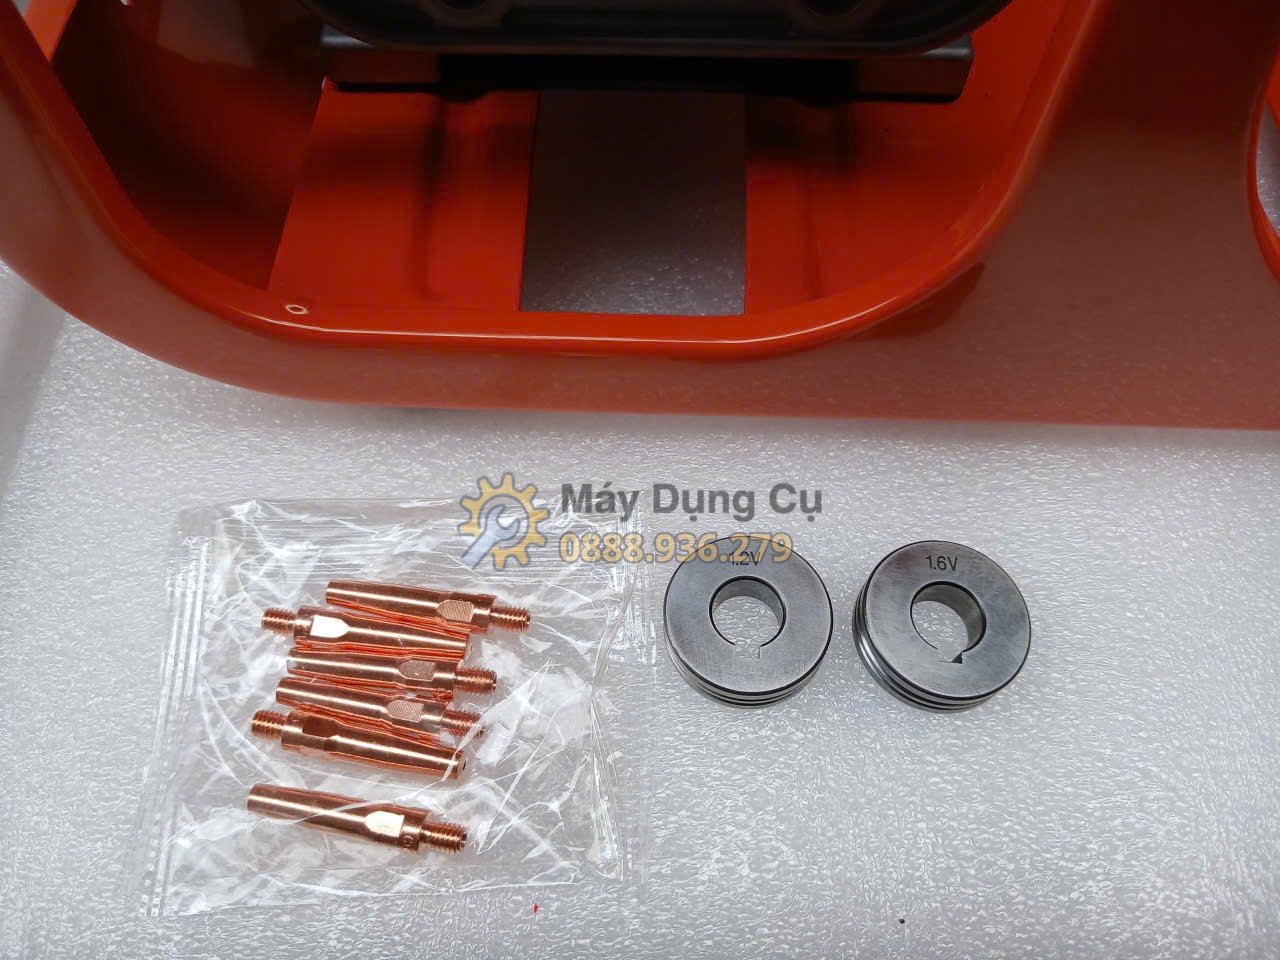
Tuy nhiên mỗi đường kính dây cần bộ con lăn, ruột gà súng, bép tiếp điện và thông số hàn tương ứng.
Không nên chỉ thay cuộn dây từ 1.2mm sang 1.6mm rồi giữ nguyên toàn bộ phụ kiện và thông số. Hệ thống cấp dây phải đồng bộ thì dây mới chạy ổn định.
9. Tốc Độ Cấp Dây 1.5–15m/phút
Cơ cấu cấp dây của J8110 có phạm vi tốc độ khoảng 1.5–15m/phút. Đây là thông số ảnh hưởng trực tiếp đến quá trình MIG.
Khi tăng tốc độ cấp dây, lượng dây đi vào hồ quang tăng. Nguồn máy phải cung cấp dòng tương ứng để đốt chảy dây ổn định.
Nếu dây đi quá nhanh so với điều kiện hồ quang, đầu dây có thể đẩy vào vũng hàn và gây hiện tượng không ổn định. Nếu cấp quá chậm, hồ quang lại có thể dài hoặc bị ngắt.
Thợ MIG có kinh nghiệm luôn tinh chỉnh tốc độ dây song song với điện áp thay vì xem đây là hai thông số không liên quan.
10. Núm Chỉnh Cuộn Kháng Giúp Tinh Chỉnh Đặc Tính Hồ Quang
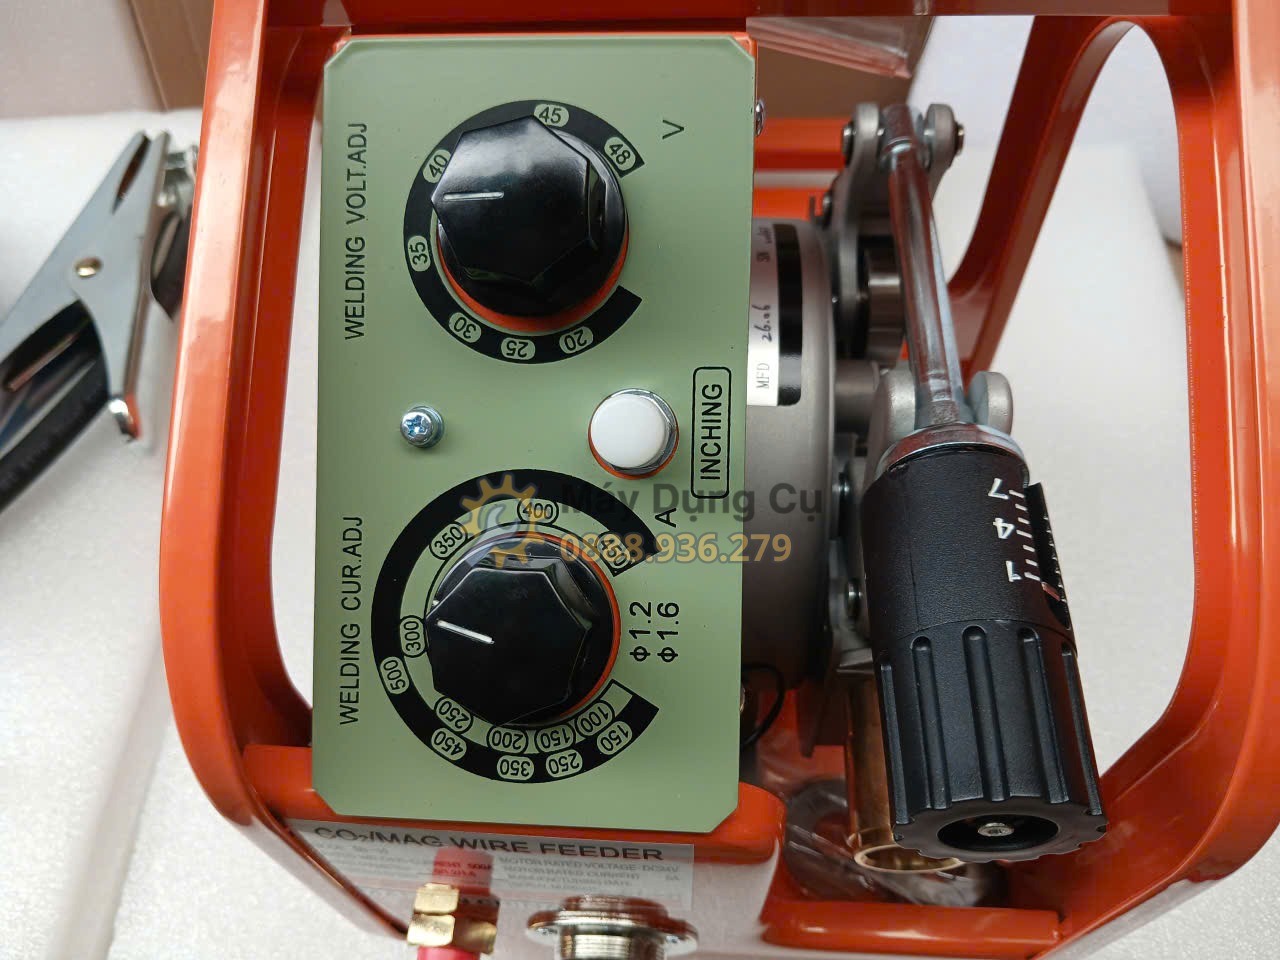
Trên bảng điều khiển J8110 có núm điều chỉnh cuộn kháng. Đây là thông số rất hữu ích với thợ MIG cần tinh chỉnh cảm giác hồ quang.
Điều chỉnh điện cảm có thể làm thay đổi tốc độ tăng dòng và đặc tính chuyển giọt trong vùng hàn phù hợp.
Ở thực tế, người thợ dùng núm này để tinh chỉnh độ “mềm” hoặc “cứng” của hồ quang sau khi dòng, điện áp và tốc độ cấp dây đã được cài gần đúng.
Không nên xoay cuộn kháng tới cực trị chỉ để thử. Thay đổi từng bước nhỏ rồi quan sát tiếng hồ quang, bắn tóe và hình dạng mối hàn sẽ hiệu quả hơn.
11. Chế Độ 2T/4T Có Lợi Gì Khi Hàn Đường Dài?
Jasic MIG500 J8110 có chuyển đổi 2T/4T. Đây là chức năng rất thực dụng trong môi trường sản xuất.
2T phù hợp các mối hàn ngắn, nơi thợ muốn kiểm soát trực tiếp bằng cò súng. Khi hàn đường dài, 4T giúp giảm việc phải giữ cò liên tục.
Điều này đặc biệt hữu ích khi đi đường hàn dài trên bồn, dầm hoặc tấm thép lớn. Tay người thợ có thể tập trung hơn vào góc súng và tốc độ di chuyển.
Giảm mỏi tay không chỉ là vấn đề thoải mái mà còn giúp duy trì thao tác ổn định hơn trong ca làm việc dài.
12. Chức Năng Kiểm Tra Khí Hỗ Trợ Thiết Lập Trước Khi Hàn
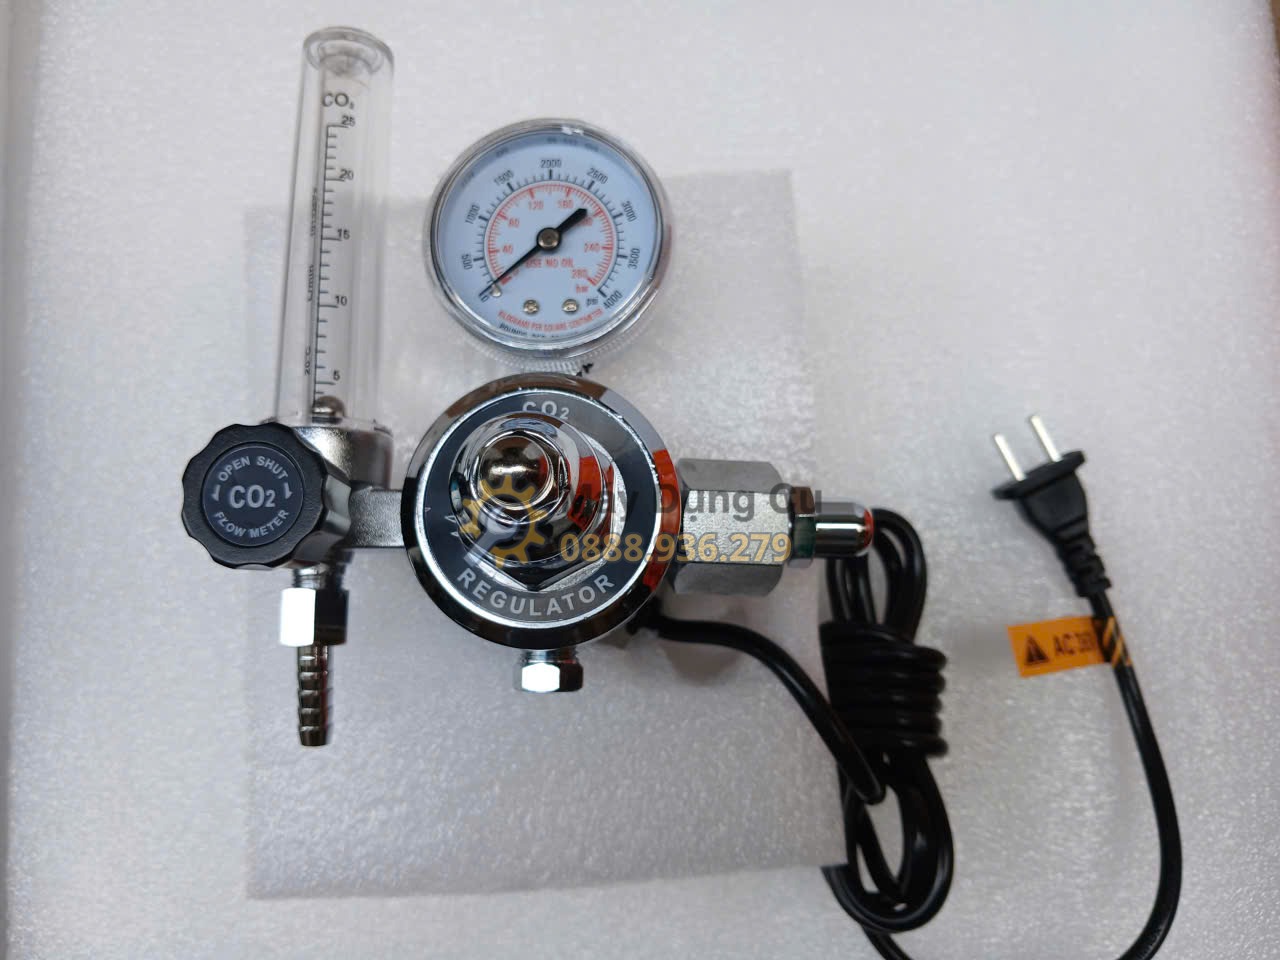
J8110 có công tắc kiểm tra khí/hoạt động. Chức năng này cho phép người dùng kiểm tra đường khí trước khi hình thành hồ quang.
Đây là thao tác nên thực hiện khi mới lắp bình, đổi đồng hồ, thay dây hoặc nghi ngờ đường khí có vấn đề.
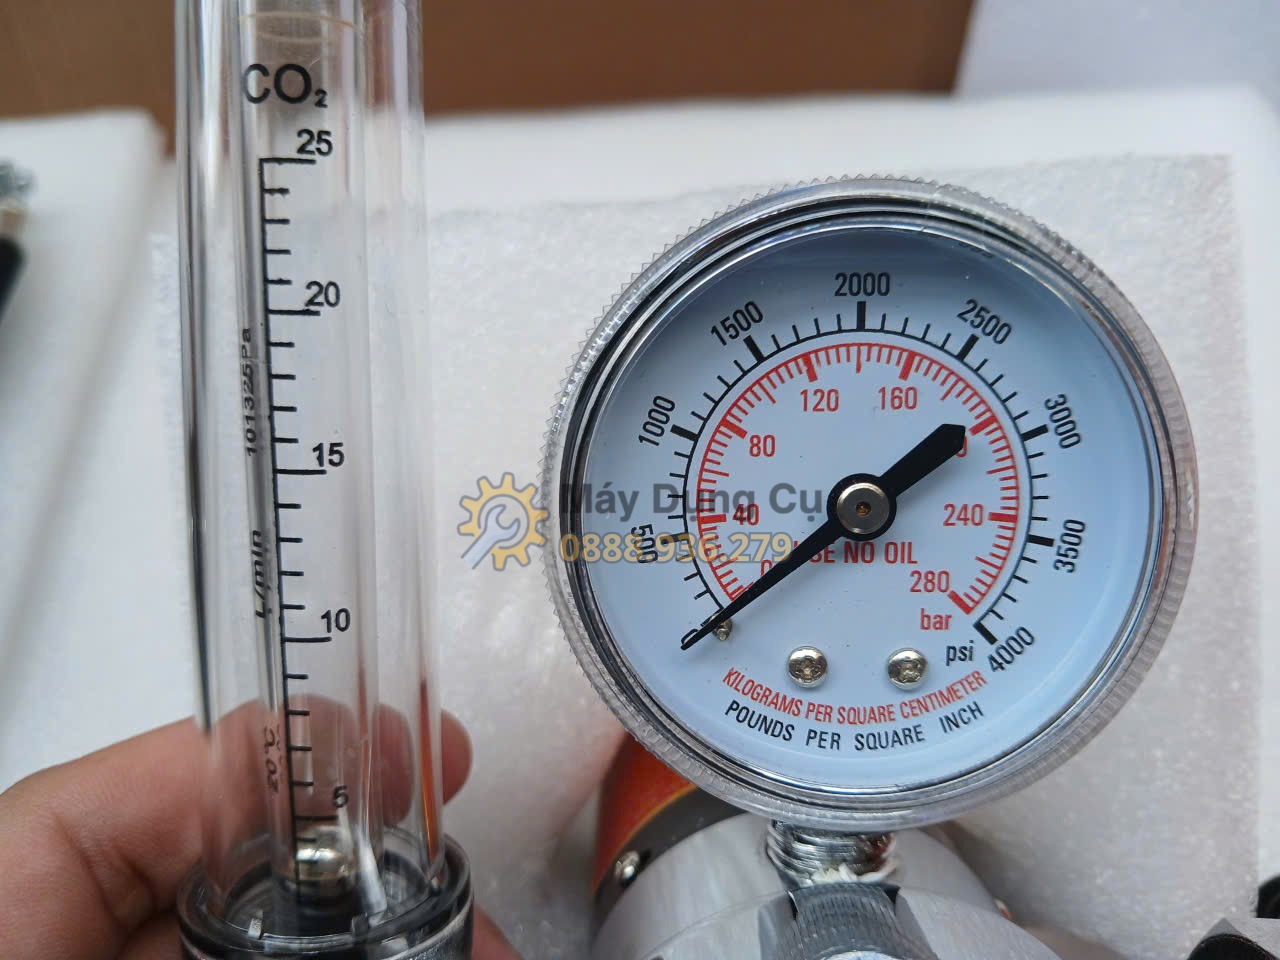
Khí bảo vệ không đủ sẽ khiến vũng hàn dễ tiếp xúc với không khí, tăng nguy cơ rỗ khí và làm chất lượng mối hàn giảm.
Ngược lại, tăng lưu lượng quá cao cũng không đồng nghĩa mối hàn tốt hơn. Khí phải được điều chỉnh phù hợp với súng, môi trường và quy trình hàn.
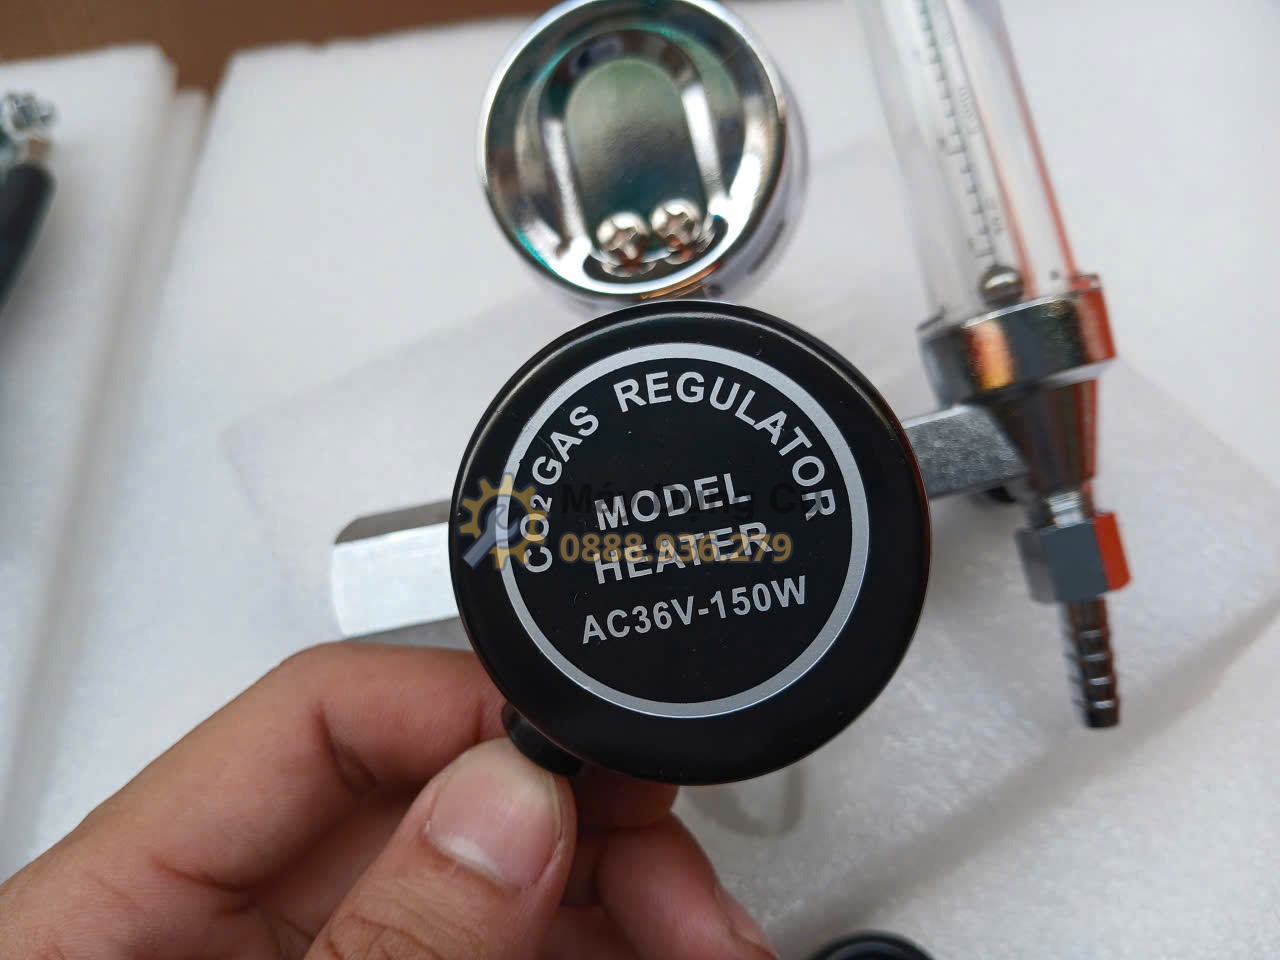
13. Chu Kỳ Tải 60% Cho Thấy J8110 Hướng Đến Công Việc Nặng
Jasic công bố chu kỳ tải Imax tại 40°C của MIG500 J8110 đạt 60%.
Đây là thông số quan trọng với nhà xưởng bởi nó cho biết khả năng nguồn chịu tải ở vùng dòng cực đại trong điều kiện thử tiêu chuẩn.
60% không có nghĩa 500A có thể chạy liên tục không nghỉ. Khi hàn ở vùng dòng cao, người vận hành vẫn cần tuân thủ chu kỳ làm việc.
Trong sản xuất thực tế, nếu phần lớn công việc nằm thấp hơn đáng kể so với 500A, máy có vùng dự phòng tốt và tải nhiệt thường dễ chịu hơn so với việc liên tục chạy sát giới hạn.

14. Khả Năng Hàn Thép Và Inox
Jasic công bố J8110 có thể sử dụng cho nhiều vật liệu như sắt, thép và inox khi dùng đúng dây, khí và quy trình.
Trong thực tế công nghiệp, thép carbon là một trong những nhóm ứng dụng chính của nguồn MIG công suất lớn. Các cấu kiện dày, dầm, khung máy và bồn bể cần tốc độ đắp kim loại cao là môi trường máy phát huy tốt.
Với inox, người dùng phải thay dây hàn và lựa chọn khí bảo vệ theo quy trình tương ứng, không nên dùng nguyên cấu hình thép carbon rồi kỳ vọng chất lượng giống nhau.
Một nguồn 500A cung cấp khả năng công suất, còn chất lượng mối hàn vẫn phụ thuộc lựa chọn vật tư và kỹ thuật.
15. Hồ Quang Ổn Định Và Ít Bắn Tóe Có Lợi Gì?
Jasic mô tả MIG500 J8110 có khả năng tạo hồ quang êm, ổn định và ít bắn tóe khi được thiết lập đúng.
Đối với nhà xưởng, ít bắn tóe không chỉ liên quan thẩm mỹ. Nó còn giảm thời gian làm sạch sau hàn và giảm lượng kim loại bám lên khu vực quanh mối.
Mối hàn ổn định cũng giúp người thợ duy trì tốc độ di chuyển đều hơn, đặc biệt với những đường hàn dài.
Tuy nhiên nếu điện áp, cấp dây hoặc khí sai, J8110 vẫn có thể bắn tóe. Không có nguồn hàn nào tự sửa hoàn toàn một bộ thông số không phù hợp.

16. Hàn Bằng, Hàn Đứng Và Hàn Leo
Jasic MIG500 J8110 được nhà sản xuất định hướng cho nhiều tư thế hàn, trong đó có hàn bằng, hàn đứng và hàn leo.
Ở tư thế khó, việc kiểm soát vũng hàn quan trọng hơn rất nhiều so với hàn bằng. Người thợ cần phối hợp dòng, điện áp, tốc độ dây và kỹ thuật di chuyển để hạn chế kim loại lỏng chảy xệ.
Nguồn ổn định là nền tảng, nhưng tay nghề và quy trình vẫn quyết định chất lượng cuối cùng.
Với xưởng làm kết cấu lớn, khả năng thực hiện nhiều tư thế giúp một nguồn MIG500 phục vụ đa dạng vị trí hơn.
17. J8110 Có Phù Hợp Với Xưởng Lắp Ráp Không?
Có, đặc biệt với xưởng lắp ráp các cụm thép lớn hoặc thiết bị công nghiệp.
Đầu cấp dây rời cho phép đưa cụm hàn tới gần sản phẩm, trong khi nguồn máy có thể đặt cố định ở khu vực thông thoáng hơn.
Điều này giảm số lần phải di chuyển nguồn nặng và thuận tiện khi cấu kiện đã được gá lắp trên bệ.
Nếu xưởng chỉ lắp ráp sản phẩm mỏng, cần xem lại dòng hàn thường dùng để tránh đầu tư dư công suất. Nhưng với thiết bị nặng và kết cấu dày, MIG500 tạo lợi thế rõ hơn.

18. Ứng Dụng Trên Dây Chuyền Sản Xuất
Trong sản xuất theo lô, nguồn hàn cần lặp lại thông số ổn định giữa nhiều chi tiết. J8110 có đồng hồ hiển thị dòng và điện áp để người vận hành dễ theo dõi thiết lập.
Xưởng có thể xây dựng bộ thông số theo từng loại sản phẩm, gồm đường kính dây, dòng, điện áp, tốc độ cấp dây và khí bảo vệ.
Khi chuyển ca, người thợ tiếp theo có cơ sở để đưa máy trở lại đúng vùng cài đặt thay vì chỉnh hoàn toàn bằng cảm giác.
Đây là điểm quan trọng trong nhà máy bởi năng suất không chỉ phụ thuộc người thợ giỏi nhất mà còn ở khả năng chuẩn hóa quy trình.

19. Jasic MIG500 J8110 Trong Xưởng Chế Tạo
Xưởng chế tạo thường phải xử lý nhiều độ dày, nhiều tư thế và nhiều dạng kết cấu khác nhau. Một nguồn MIG công suất rộng giúp giảm việc phải thay máy khi chuyển đơn hàng.
J8110 có thể sử dụng dây từ 1.0 đến 1.6mm và dòng tới 500A, tạo khoảng làm việc rộng cho các nhiệm vụ công nghiệp.
Nguồn cũng được Jasic định hướng tới những lĩnh vực như kết cấu thép, đóng tàu, bồn bể áp lực và dầu khí.
Đây đều là nhóm công việc mà độ ổn định của nguồn, phạm vi di chuyển đầu cấp dây và chu kỳ tải có ý nghĩa lớn hơn rất nhiều so với nhu cầu gia đình.

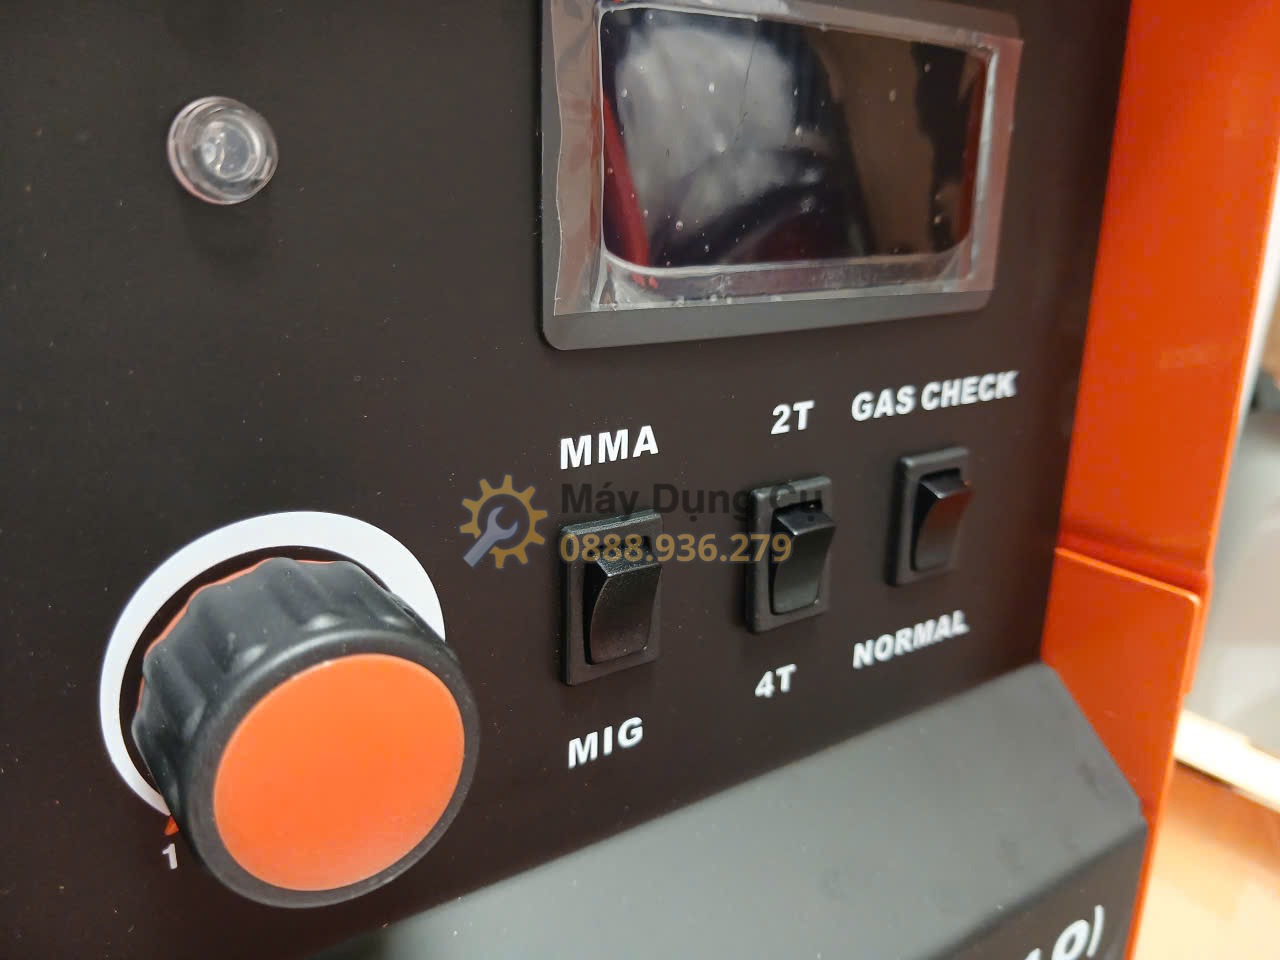
20. Bảng Điều Khiển Jasic MIG500 J8110 Có Những Gì?
Bảng điều khiển của J8110 được thiết kế đúng kiểu nguồn MIG công nghiệp: nhiều thông số được đưa ra cho người thợ chủ động tinh chỉnh.
- Núm điều chỉnh dòng hàn.
- Núm điều chỉnh điện áp.
- Núm điều chỉnh cuộn kháng.
- Núm điều chỉnh tốc độ cấp dây.
- Công tắc chuyển đổi 2T/4T.
- Công tắc kiểm tra khí/hoạt động.
- Đồng hồ hiển thị dòng hàn.
- Đồng hồ hiển thị điện áp hàn.
- Đèn báo quá dòng/quá nhiệt.
- Giắc kết nối âm/dương.
- Giắc kết nối dây điều khiển MIG.
Cách bố trí này phù hợp thợ chuyên nghiệp cần kiểm soát trực tiếp hồ quang thay vì chỉ dựa vào một núm cài đặt duy nhất.
21. Thiết Kế Thân Máy Hướng Đến Môi Trường Công Nghiệp
Riêng nguồn J8110 nặng khoảng 55kg, kích thước khoảng 630 × 350 × 660mm theo dữ liệu công bố, có thể thay đổi nhẹ theo đợt hàng.
Đây không phải máy được thiết kế để một thợ xách đi liên tục trong công trình. Kiểu sử dụng hợp lý là đặt nguồn trên xe đẩy hoặc vị trí cố định, sau đó khai thác lợi thế của đầu cấp dây rời.
Thân máy phải đủ chắc để giữ các cụm nguồn, tản nhiệt, mạch công suất và kết cấu cơ khí bên trong trong suốt quá trình sử dụng.
Với trọng lượng này, xưởng nên tính trước vị trí đặt máy và đường di chuyển thay vì nhận hàng rồi mới tìm chỗ kê.
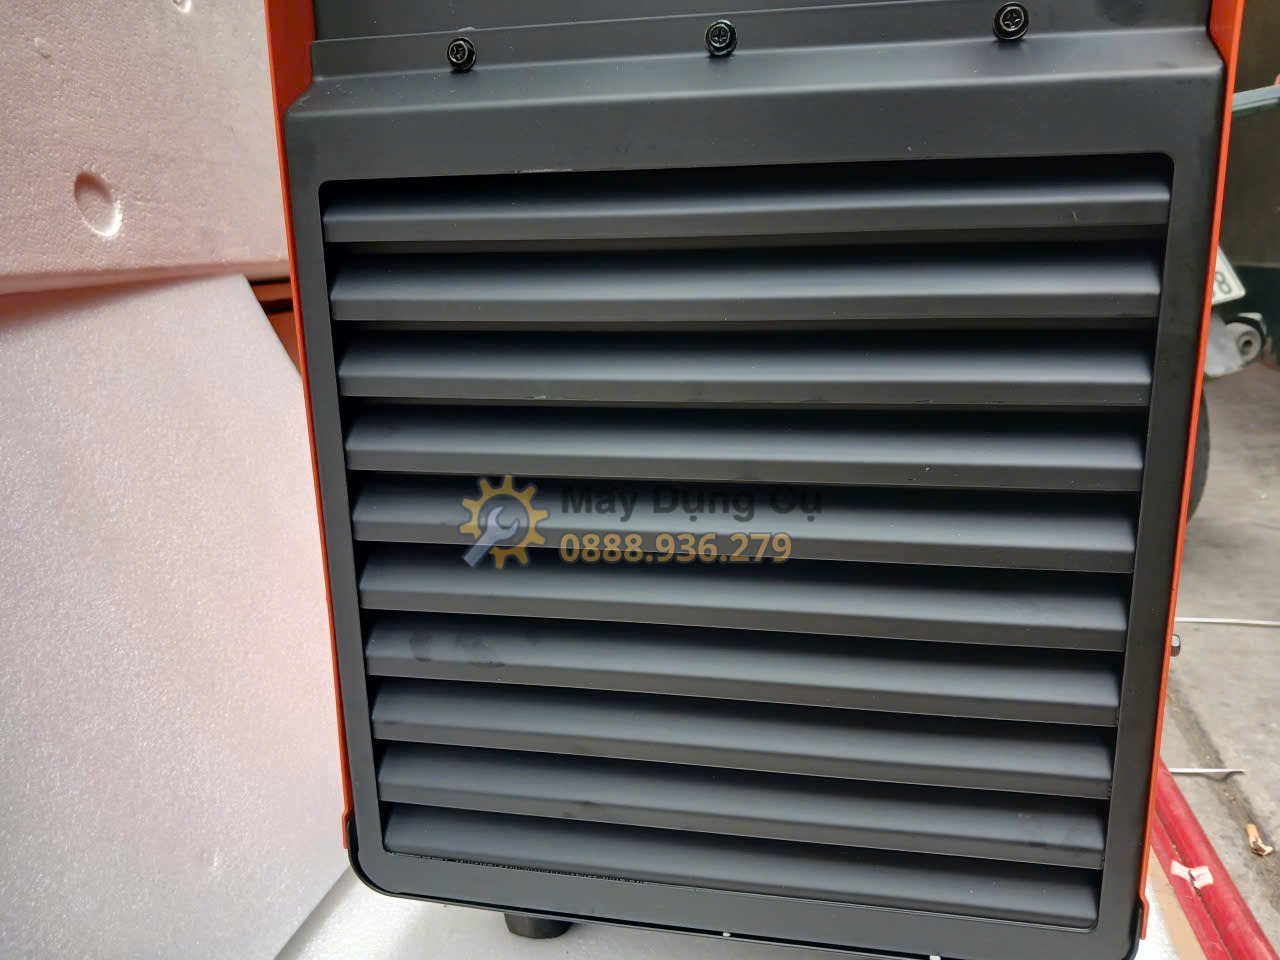
22. Hệ Thống Tản Nhiệt Ảnh Hưởng Trực Tiếp Đến Khả Năng Chịu Tải
Nguồn 500A sinh lượng nhiệt đáng kể khi làm việc ở tải cao. Vì vậy tản nhiệt không phải chi tiết phụ mà là phần thiết yếu của thiết kế.
Các linh kiện công suất sinh nhiệt trong quá trình chuyển đổi điện năng. Khối tản nhiệt hấp thu nhiệt từ linh kiện và đưa ra vùng có luồng khí làm mát.
Nếu bụi phủ dày lên cánh tản nhiệt, cùng một mức dòng nhưng khả năng giải nhiệt sẽ kém hơn.
Xưởng mài thép nhiều nên đặt nguồn hàn lệch khỏi hướng bụi trực tiếp, đặc biệt nếu máy phải chạy theo ca.
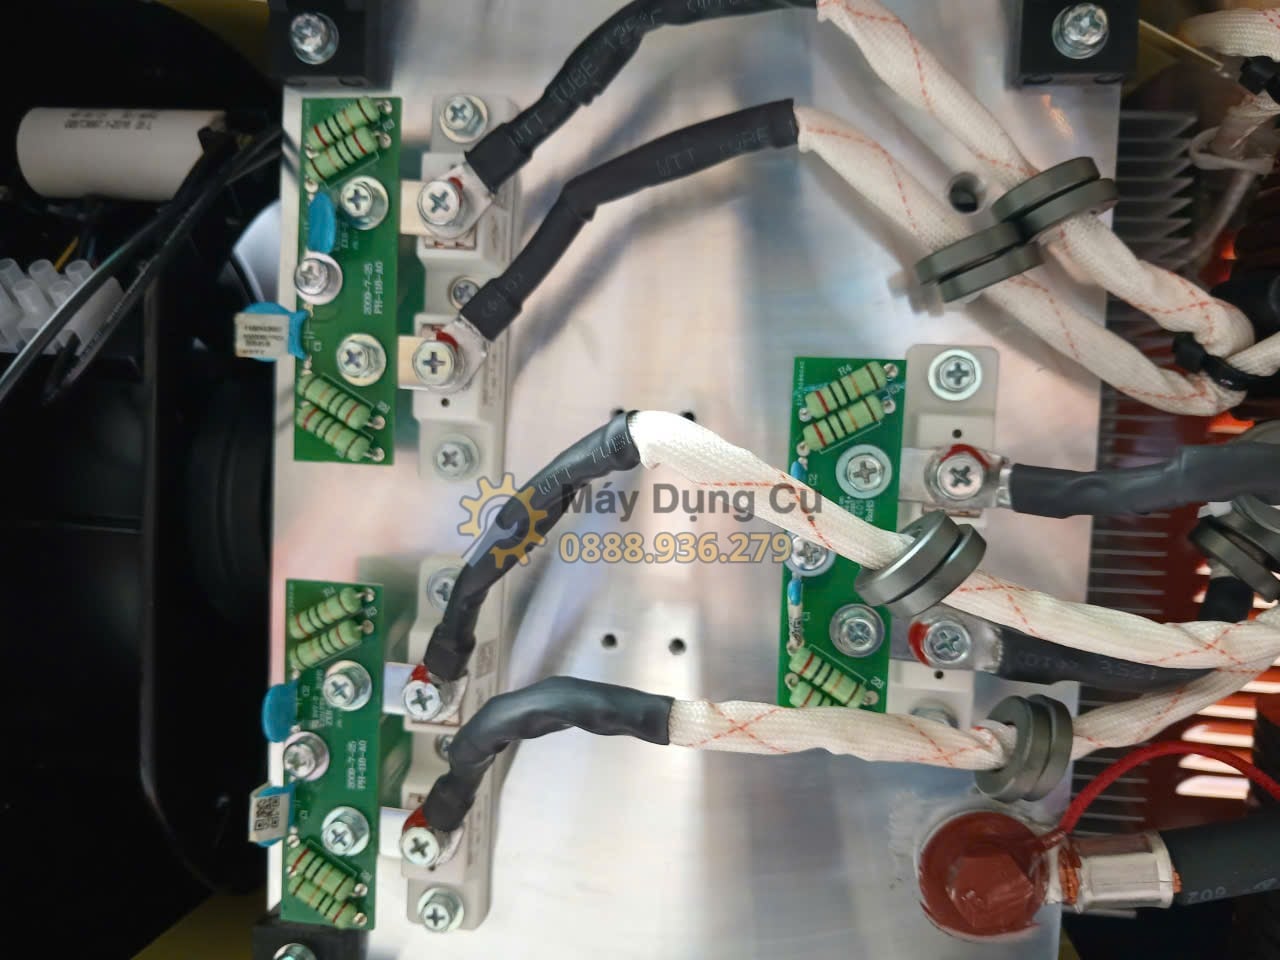
23. Cụm Dây Nguồn Và Đường Dẫn Dòng Lớn
Máy hàn 500A cần đường dẫn điện có tiết diện tương xứng. Đây là lý do bên trong nguồn xuất hiện những dây dẫn, thanh nối và đầu cos có kích thước lớn hơn các máy công suất thấp.
Điểm tiếp xúc phải chắc để hạn chế điện trở tại mối nối. Một mối nối lỏng có thể tạo nhiệt cục bộ khi dòng lớn đi qua.
Kỹ thuật viên khi bảo trì thường quan sát những khu vực đầu cos, bulông và lớp cách điện gần mối nối để phát hiện dấu nóng bất thường.
Người sử dụng không nên tự mở nguồn 380V và siết thử các đầu nối nếu chưa có chuyên môn.
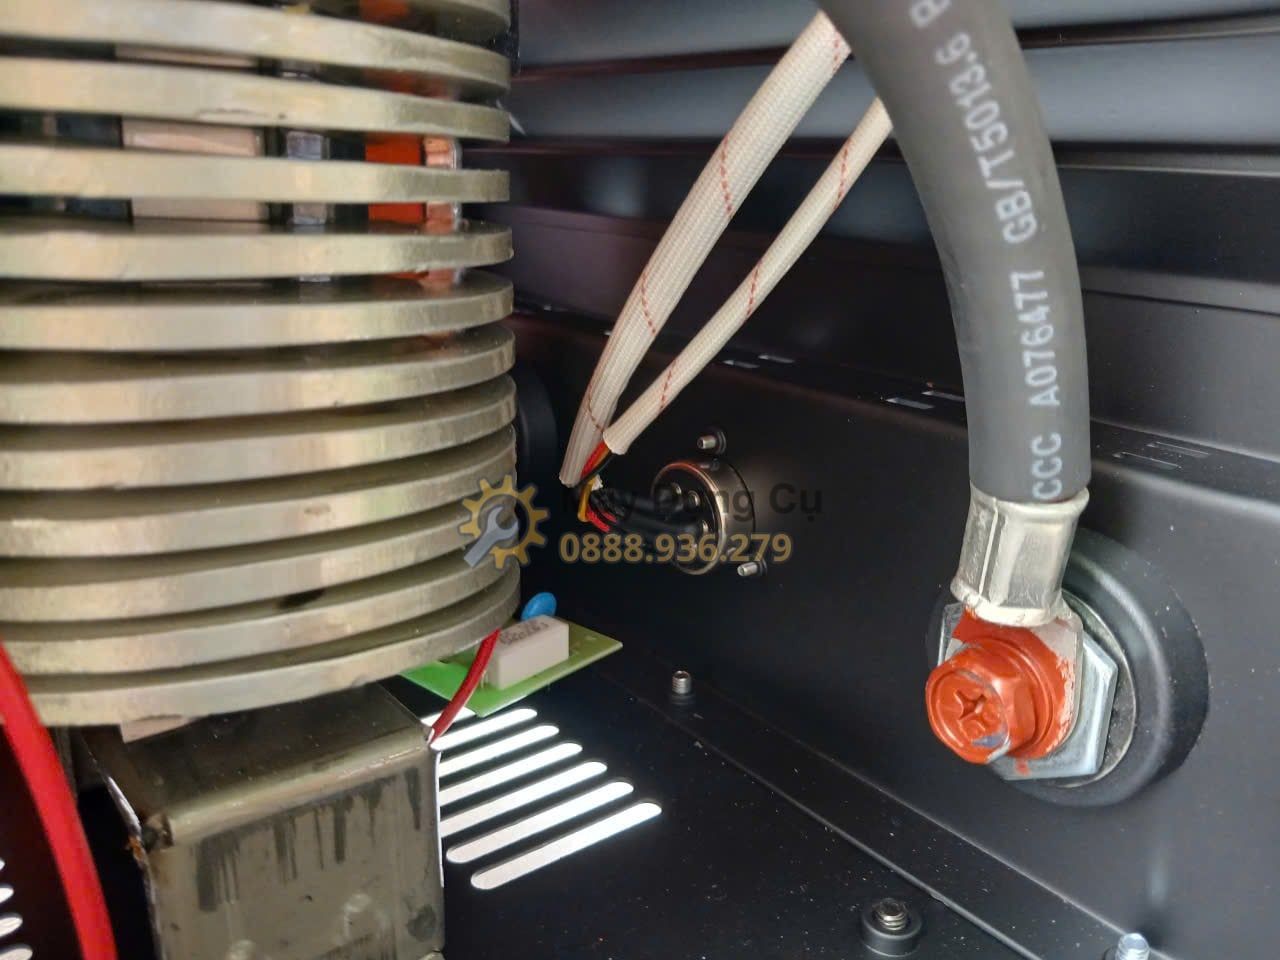
24. Khu Vực Cấp Dây Quyết Định Độ Ổn Định Của Dây Hàn
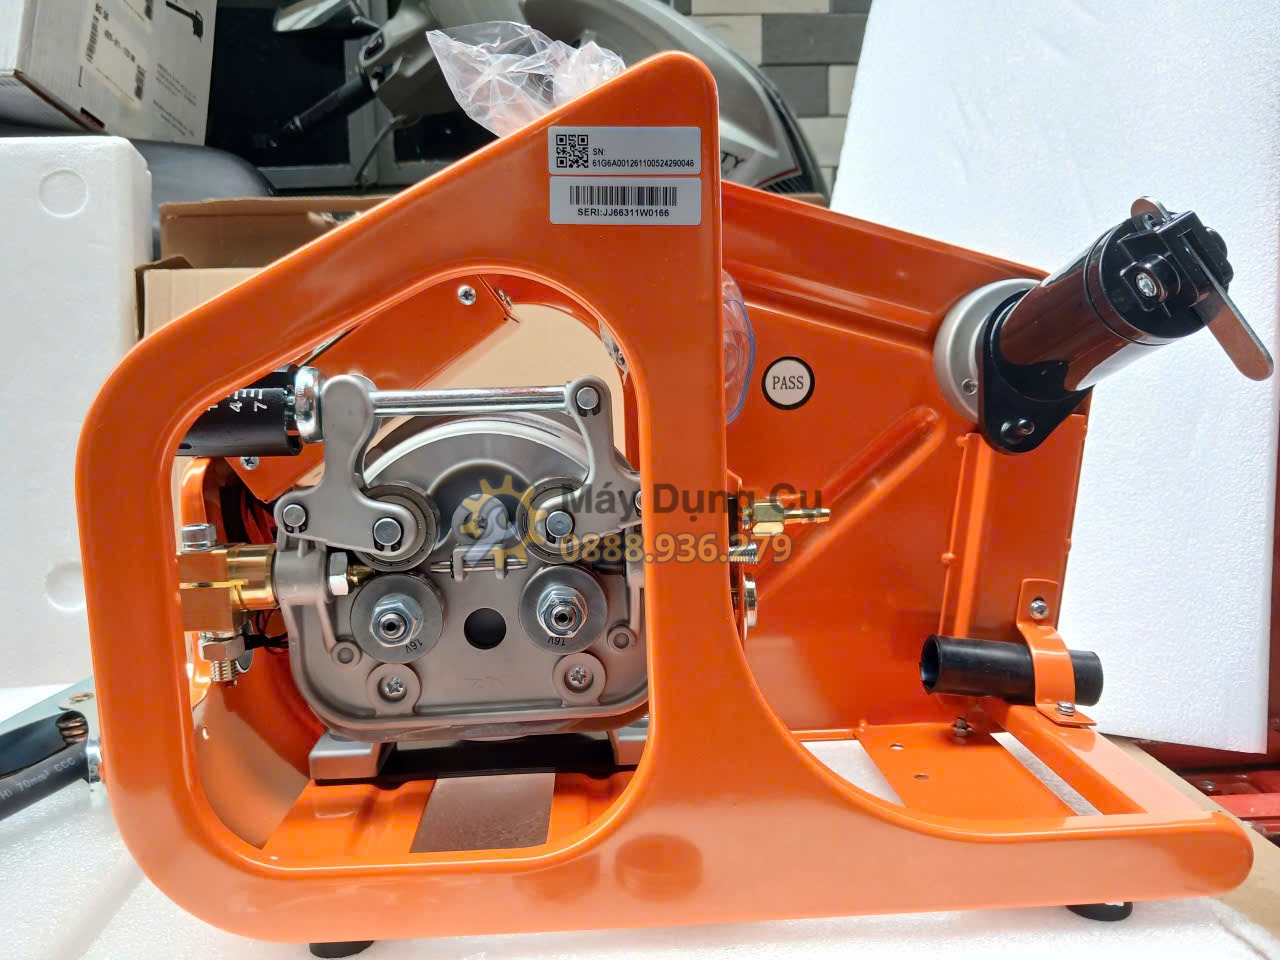
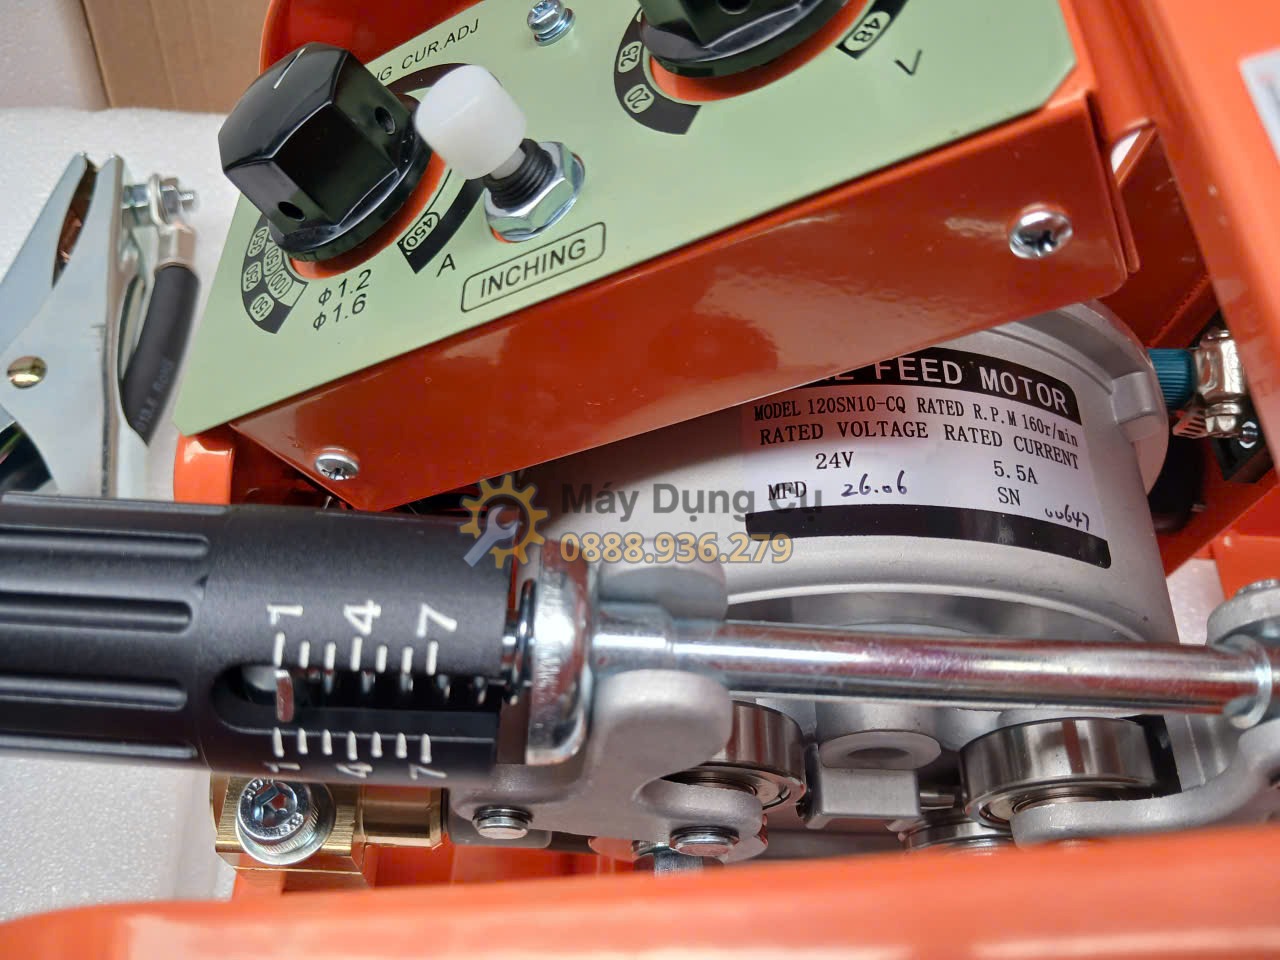
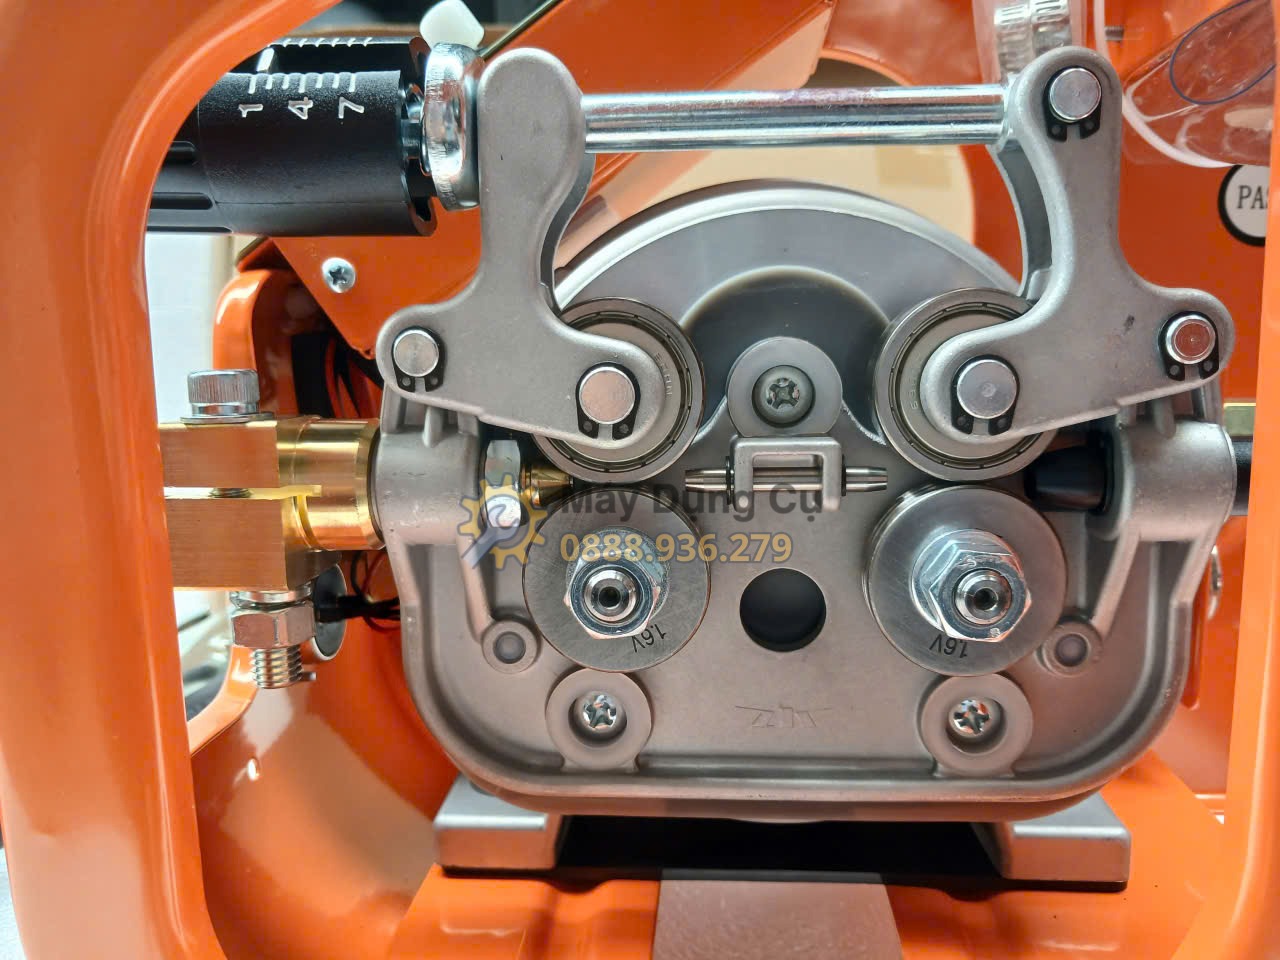
Đối với MIG, nguồn điện tốt nhưng dây chạy giật vẫn làm hồ quang không ổn định. Vì vậy cơ cấu cấp dây là bộ phận rất quan trọng.
Con lăn cần phù hợp đường kính và loại dây. Lực ép phải đủ để kéo dây nhưng không nên ép quá mức làm dây biến dạng.
Ruột gà súng cần sạch và đúng cỡ. Bép tiếp điện cũng phải tương ứng với đường kính dây.
Khi dây chạy không đều, nên kiểm tra toàn bộ đường đi của dây từ cuộn, con lăn, ruột gà tới bép trước khi cho rằng bo nguồn bị lỗi.
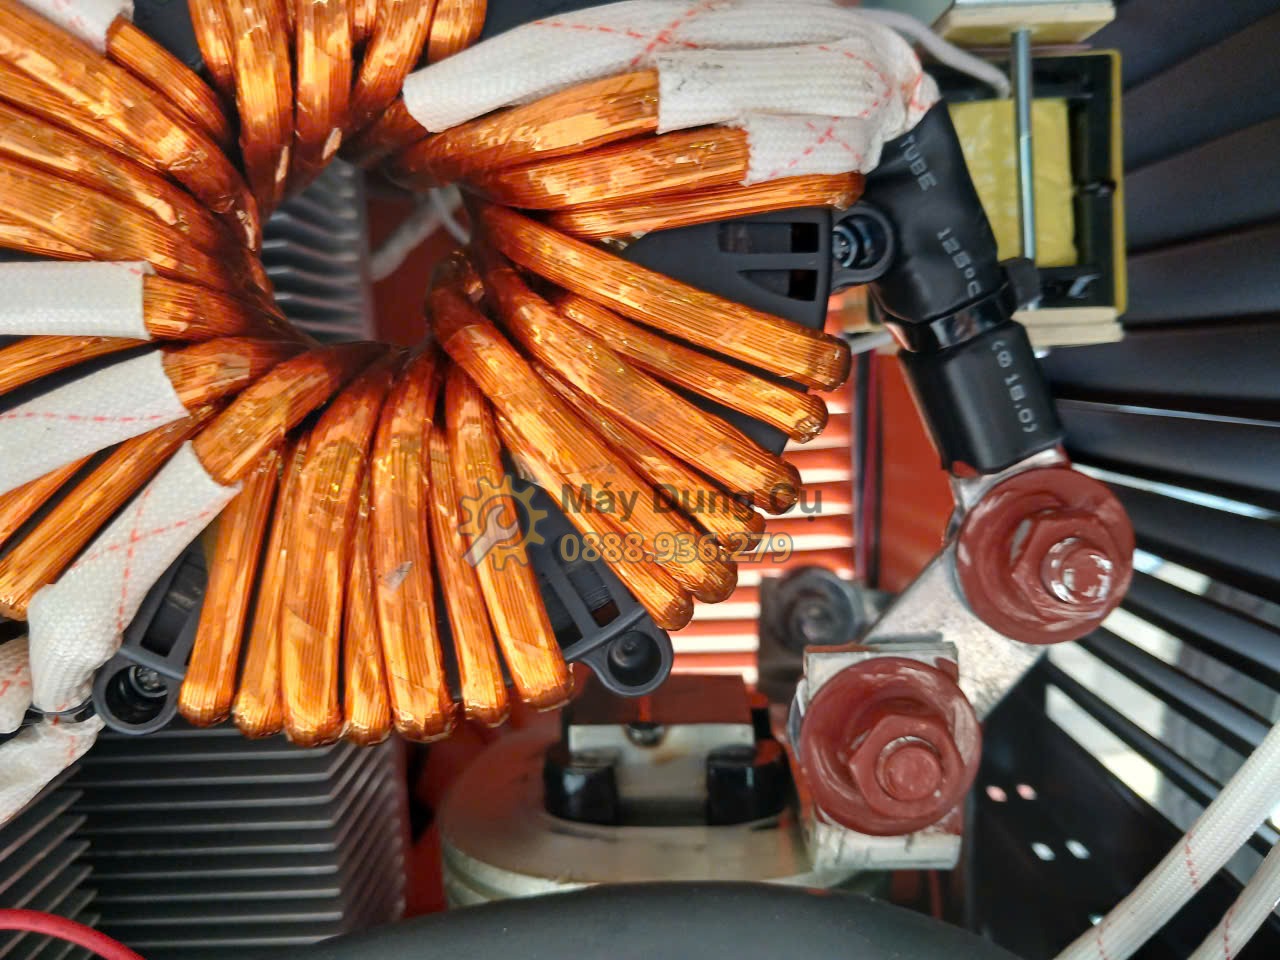
25. Các Linh Kiện Bên Trong Được Thiết Kế Cho Môi Trường Khắc Nghiệt
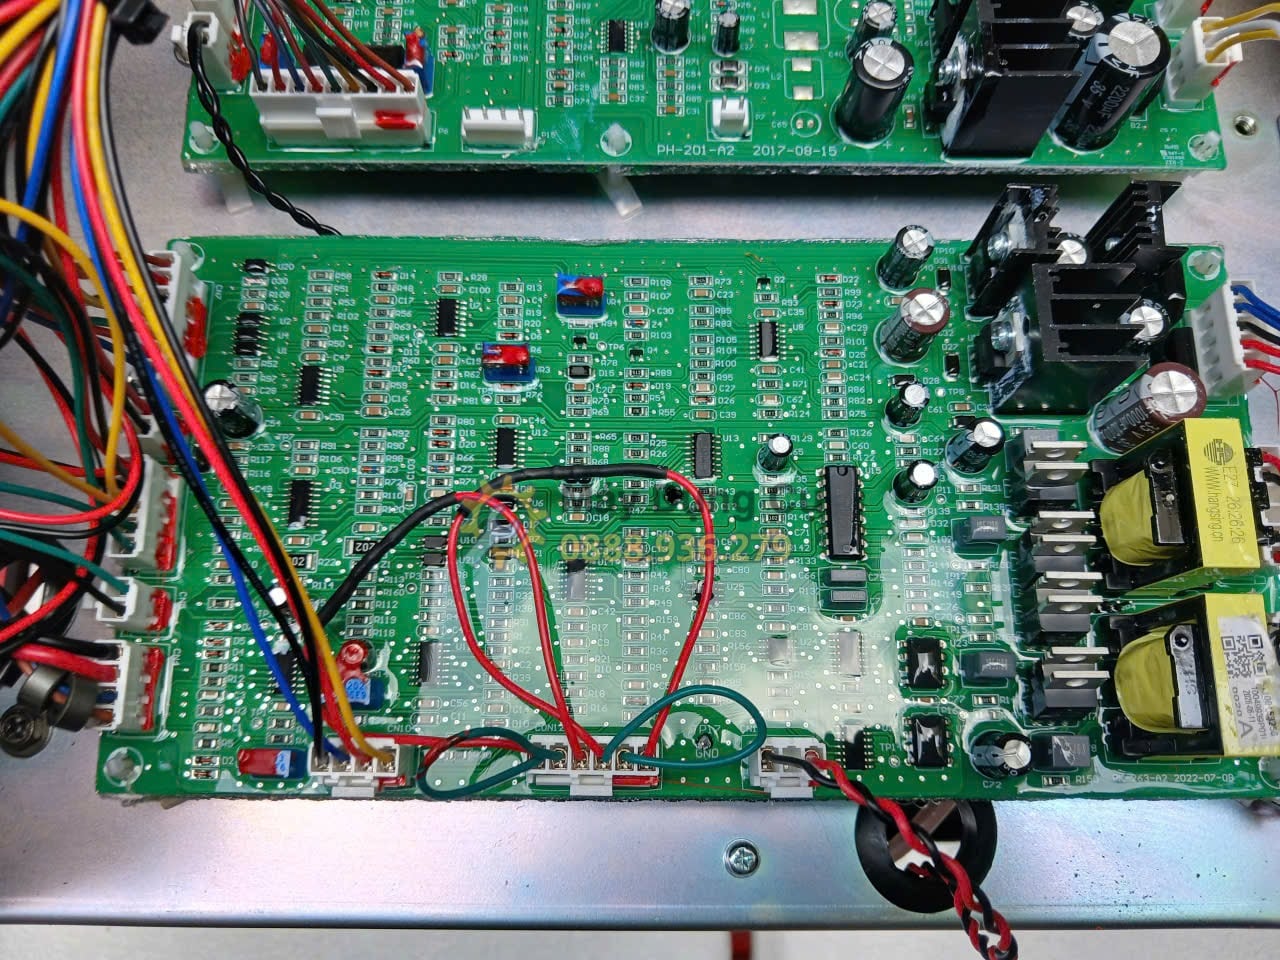
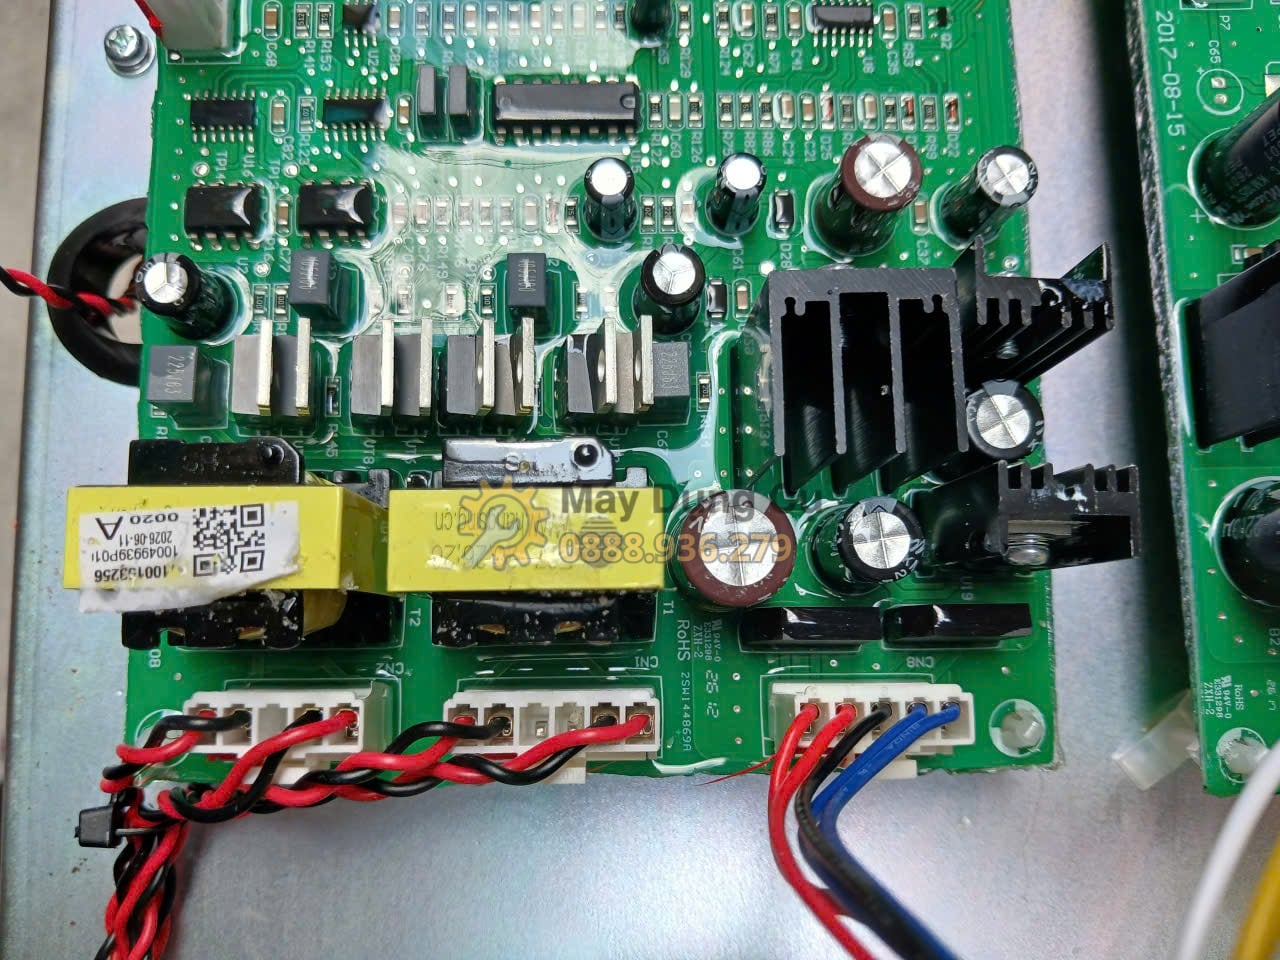
Jasic công bố các bo mạch trên MIG500 J8110 được phủ keo, đồng thời các mô-đun và dây điện được xử lý nhằm tăng khả năng chống bụi.
Đây là điểm phù hợp với môi trường cơ khí, nơi bụi mài và hạt kim loại thường xuất hiện trong không khí.
Lớp phủ hỗ trợ bảo vệ bề mặt bo nhưng không có nghĩa máy hoàn toàn miễn nhiễm với bụi.
Nguồn vẫn phải được đặt ở khu vực tương đối sạch và có đường gió thông thoáng. Không nên kê máy sát vị trí mài chỉ vì bo đã được phủ bảo vệ.
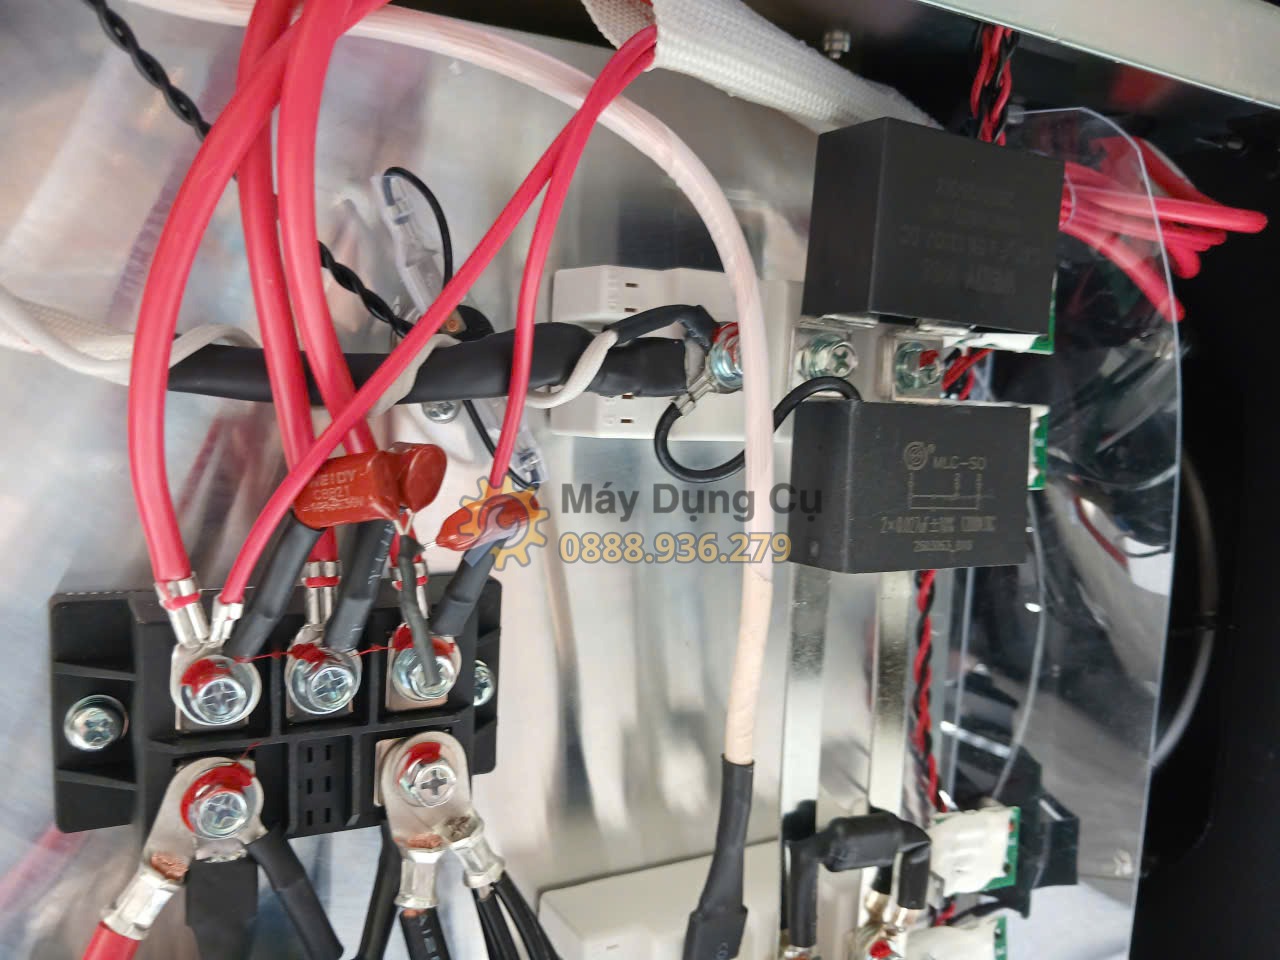
26. Cụm Đầu Nối Bên Trong Cần Được Kiểm Tra Theo Chu Kỳ
Nguồn công suất lớn trải qua nhiều chu kỳ nóng – nguội trong suốt thời gian làm việc. Các mối nối cơ khí vì vậy là khu vực kỹ thuật viên cần quan tâm khi bảo dưỡng.
Dấu hiệu bất thường có thể gồm đầu nối đổi màu, lớp cách điện gần mối nối sẫm màu hoặc xuất hiện mùi khét.
Những dấu hiệu này không nên bỏ qua vì nhiệt cục bộ tại điểm nối có thể tăng nhanh khi dòng hàn lớn.
Việc kiểm tra sâu cần thực hiện sau khi nguồn đã được cô lập đúng quy trình an toàn.
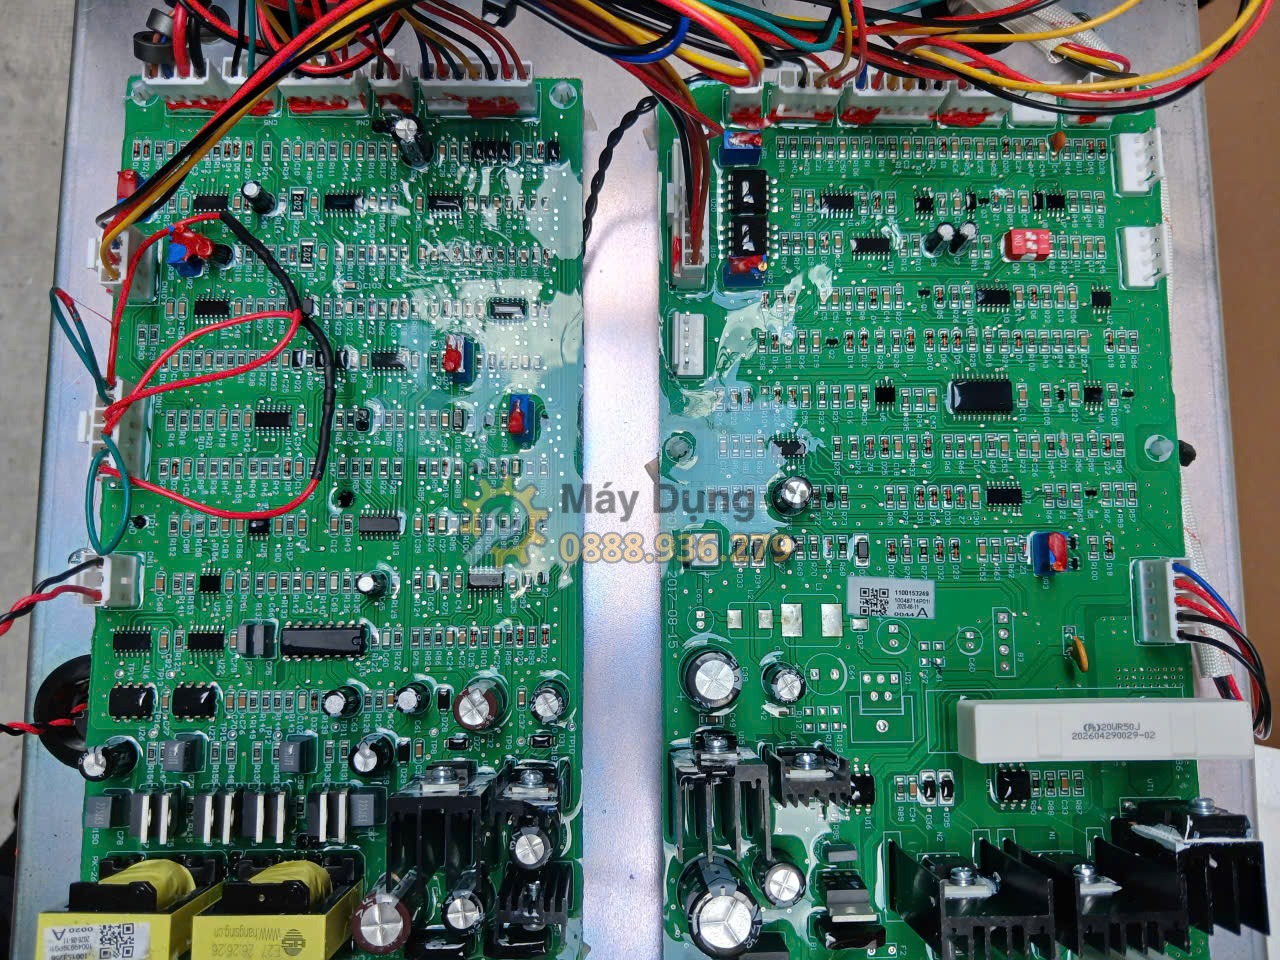
27. Bo Mạch Công Suất Là Khu Vực Chịu Tải Nặng
Bo hoặc cụm công suất đảm nhiệm việc xử lý lượng điện năng lớn của nguồn. Khi dòng hàn tăng, tải trên khu vực này cũng tăng theo.
Jasic sử dụng công nghệ Inverter IGBT để thực hiện quá trình chuyển đổi năng lượng.
Các linh kiện bán dẫn công suất cần được gắn với hệ thống tản nhiệt phù hợp để đưa nhiệt ra ngoài.
Không nên nhìn ảnh rồi tự xác định số lượng hoặc mã IGBT nếu chưa đọc được ký hiệu trực tiếp. Hình dạng linh kiện không đủ để kết luận thông số điện.
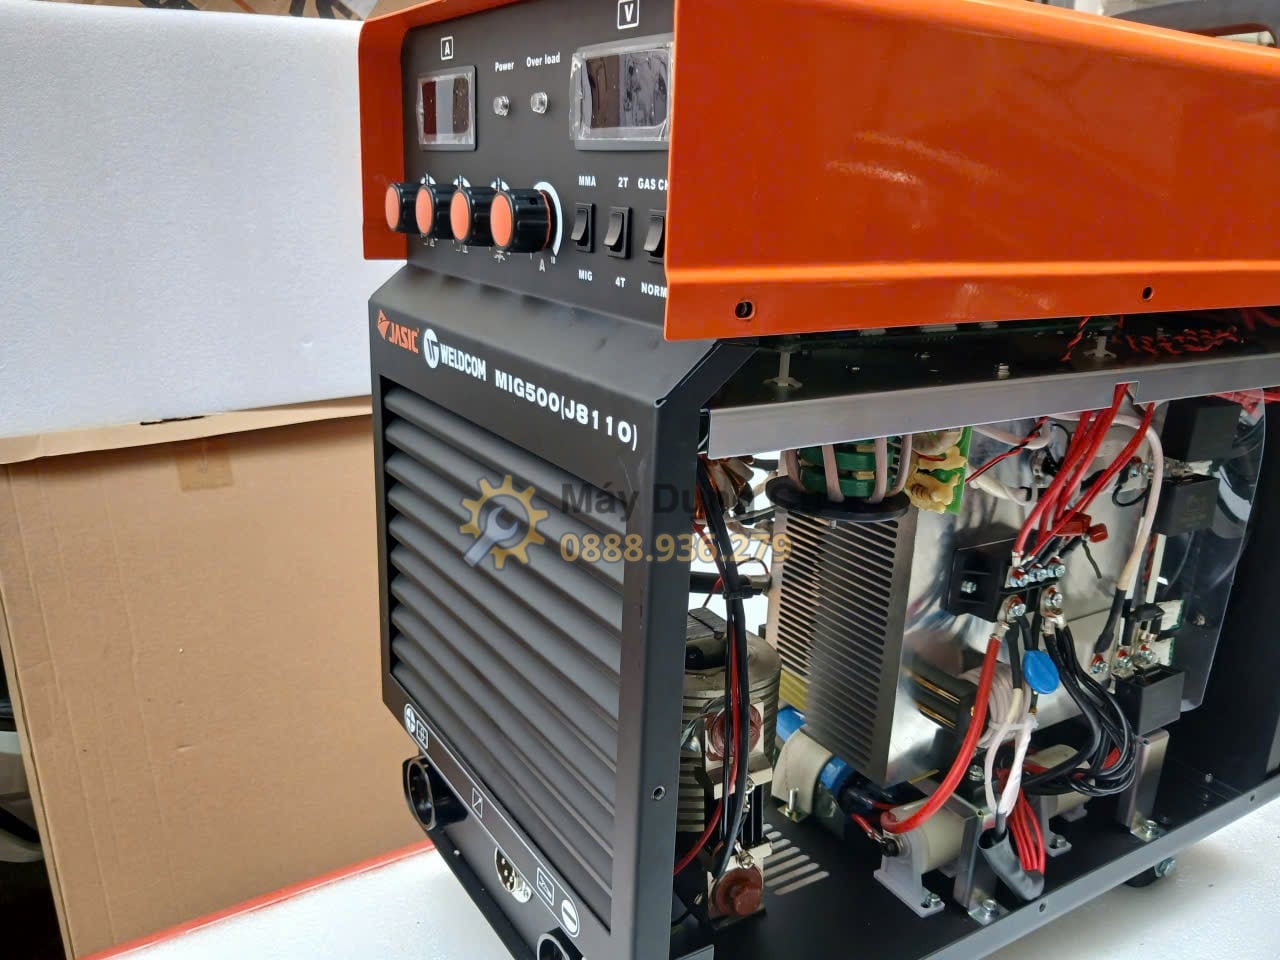
28. Khung Sườn Bên Trong Phải Chịu Khối Lượng Linh Kiện Lớn
J8110 có nguồn máy nặng khoảng 55kg. Khối lượng này đến từ hệ thống công suất, linh kiện từ, tản nhiệt, khung vỏ và nhiều cụm điện khác.
Khung sườn bên trong có nhiệm vụ giữ các thành phần ổn định khi máy di chuyển hoặc rung trong quá trình vận hành.
Với máy công nghiệp, độ chắc chắn cơ khí quan trọng không kém phần điện. Một bo công suất tốt nhưng khung giữ linh kiện yếu cũng khó đáp ứng môi trường xưởng lâu dài.
Đây cũng là lý do nên dùng xe đẩy đúng tải, không kéo hoặc va đập nguồn máy trong quá trình di chuyển.
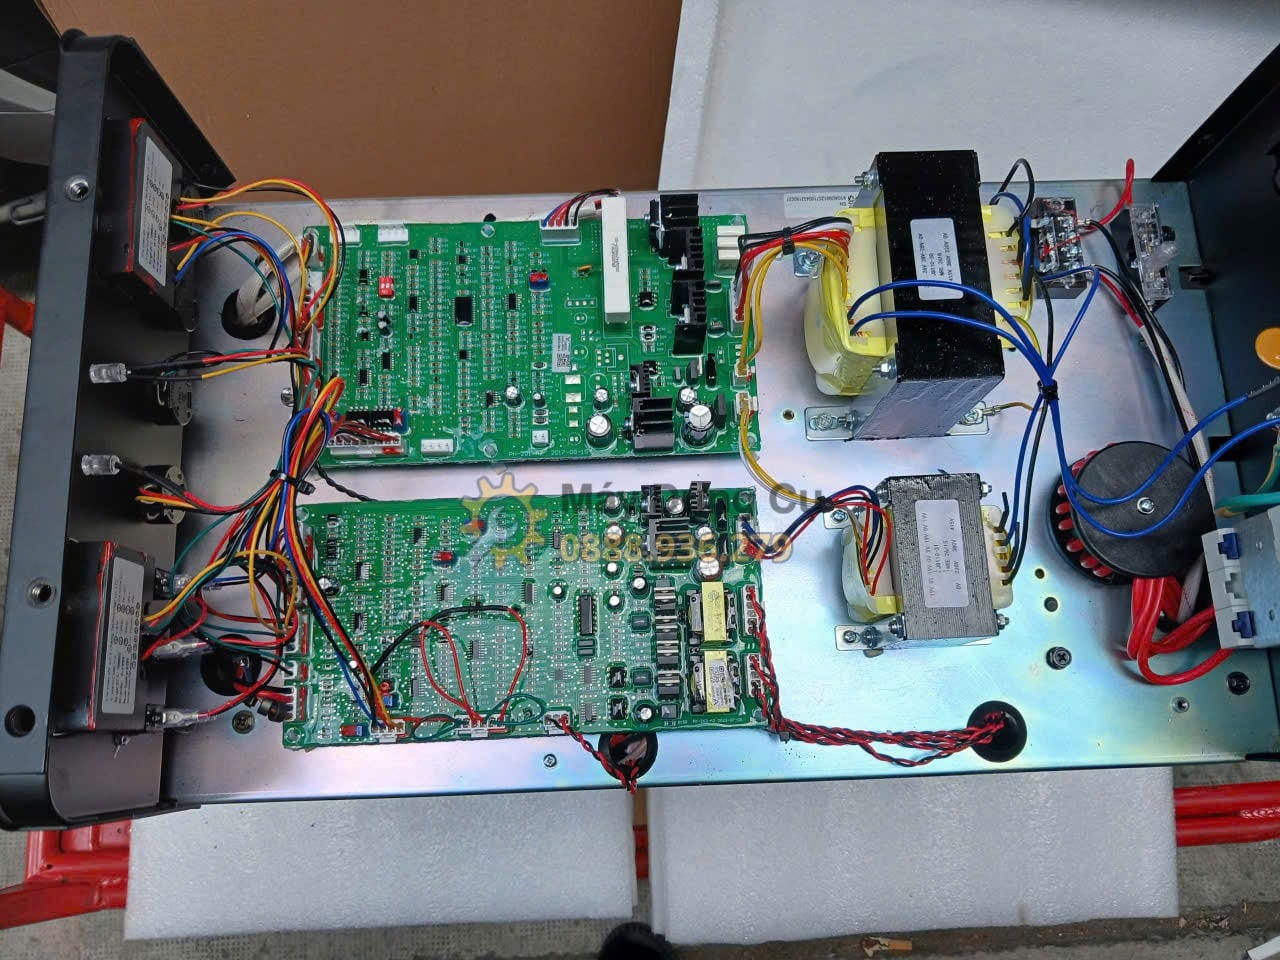
29. Bộ Phận Làm Mát Có Ảnh Hưởng Tới Tuổi Thọ Máy
Nhiệt là một trong những yếu tố cần kiểm soát tốt nhất ở nguồn 500A.
Hệ thống làm mát phải đưa không khí qua các vùng sinh nhiệt, đặc biệt là tản nhiệt của linh kiện công suất.
Quạt yếu, bụi nhiều hoặc cửa gió bị chắn đều có thể khiến nhiệt độ bên trong tăng nhanh hơn.
Nếu máy bắt đầu báo nhiệt thường xuyên hơn trước dù dòng và công việc không thay đổi, phần làm mát là một trong những khu vực nên kiểm tra đầu tiên.
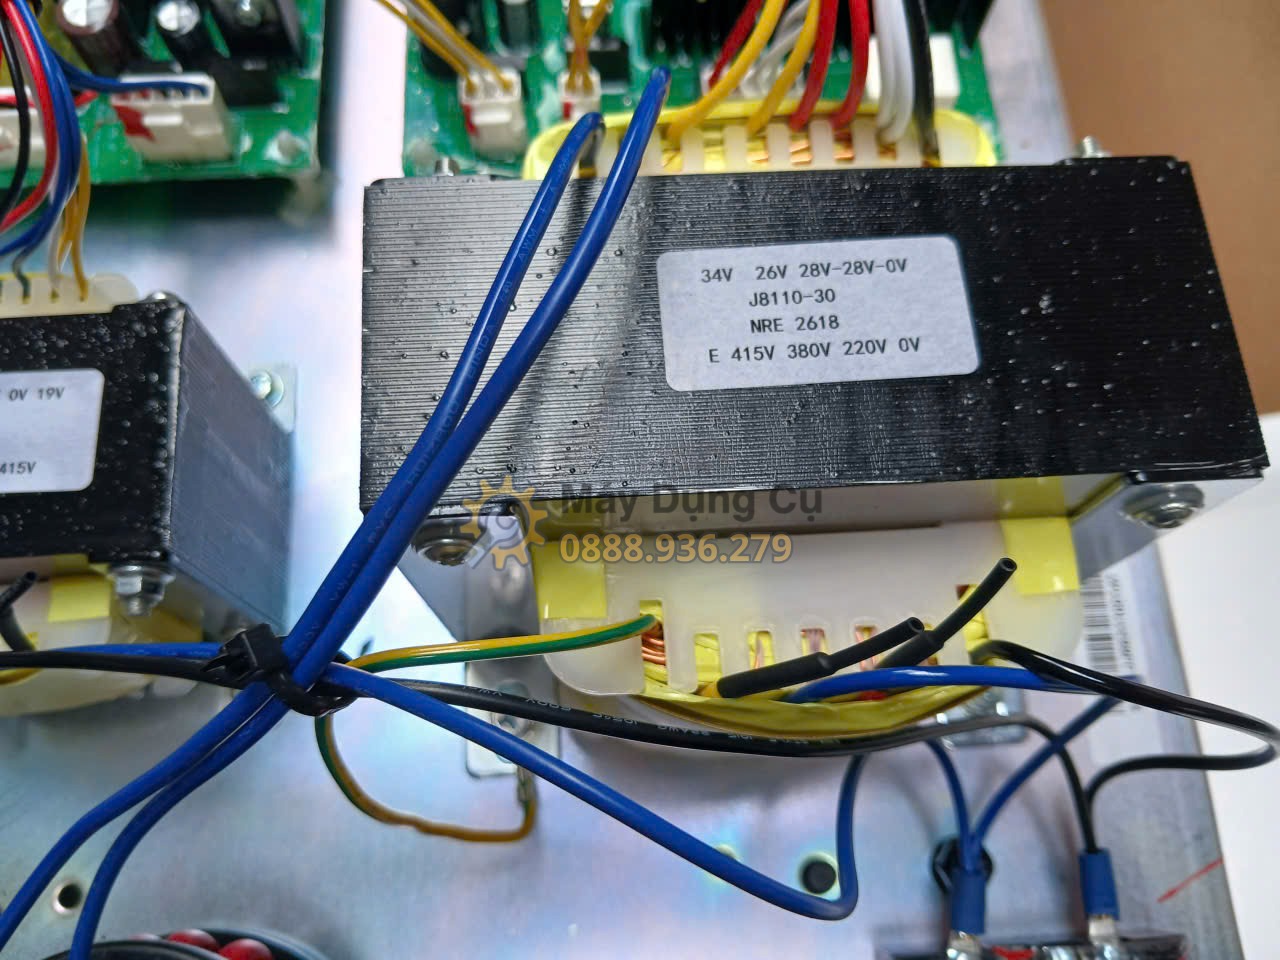
30. Cụm Tản Nhiệt Và Bụi Kim Loại
Xưởng MIG công nghiệp thường đi kèm các công đoạn cắt, mài và làm sạch thép. Đây cũng là nguồn tạo bụi lớn.
Bụi bám lên cánh tản nhiệt làm giảm diện tích tiếp xúc hiệu quả với luồng khí. Sau thời gian dài, cùng một tải nhưng máy có thể nóng nhanh hơn.
Nên bố trí nguồn MIG cách khu vực mài trực tiếp và xây dựng lịch bảo dưỡng theo điều kiện bụi thực tế.
Không nên chờ tới khi nguồn liên tục kích hoạt bảo vệ nhiệt mới bắt đầu quan tâm tới vệ sinh.
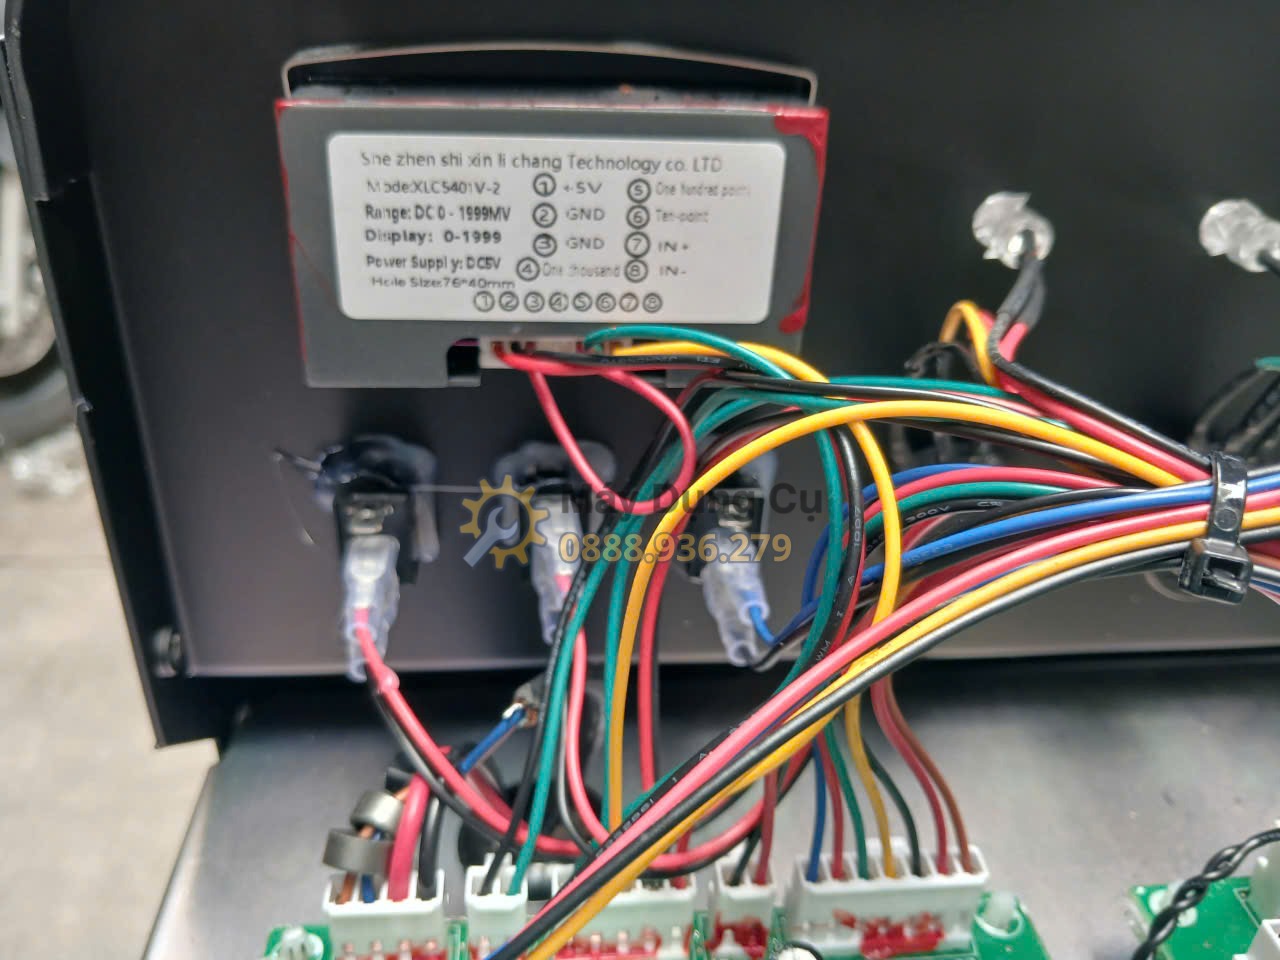
31. Chi Tiết Bộ Cấp Dây – Phần Thợ MIG Không Nên Bỏ Qua
Đầu cấp dây cần đẩy dây với tốc độ đều từ 1.5 đến 15m/phút. Chỉ một đoạn dây chạy giật cũng có thể làm chiều dài hồ quang thay đổi.
Con lăn phải đúng rãnh với dây. Lực ép không nên quá lỏng nhưng cũng không nên siết quá chặt.
Khi cuộn dây gần hết, cần theo dõi đường đi của dây để tránh tình trạng dây rối hoặc mắc.
Bảo dưỡng đầu cấp dây thường rẻ và đơn giản hơn nhiều so với việc để tình trạng cấp dây xấu kéo dài rồi chẩn đoán nhầm nguồn máy.
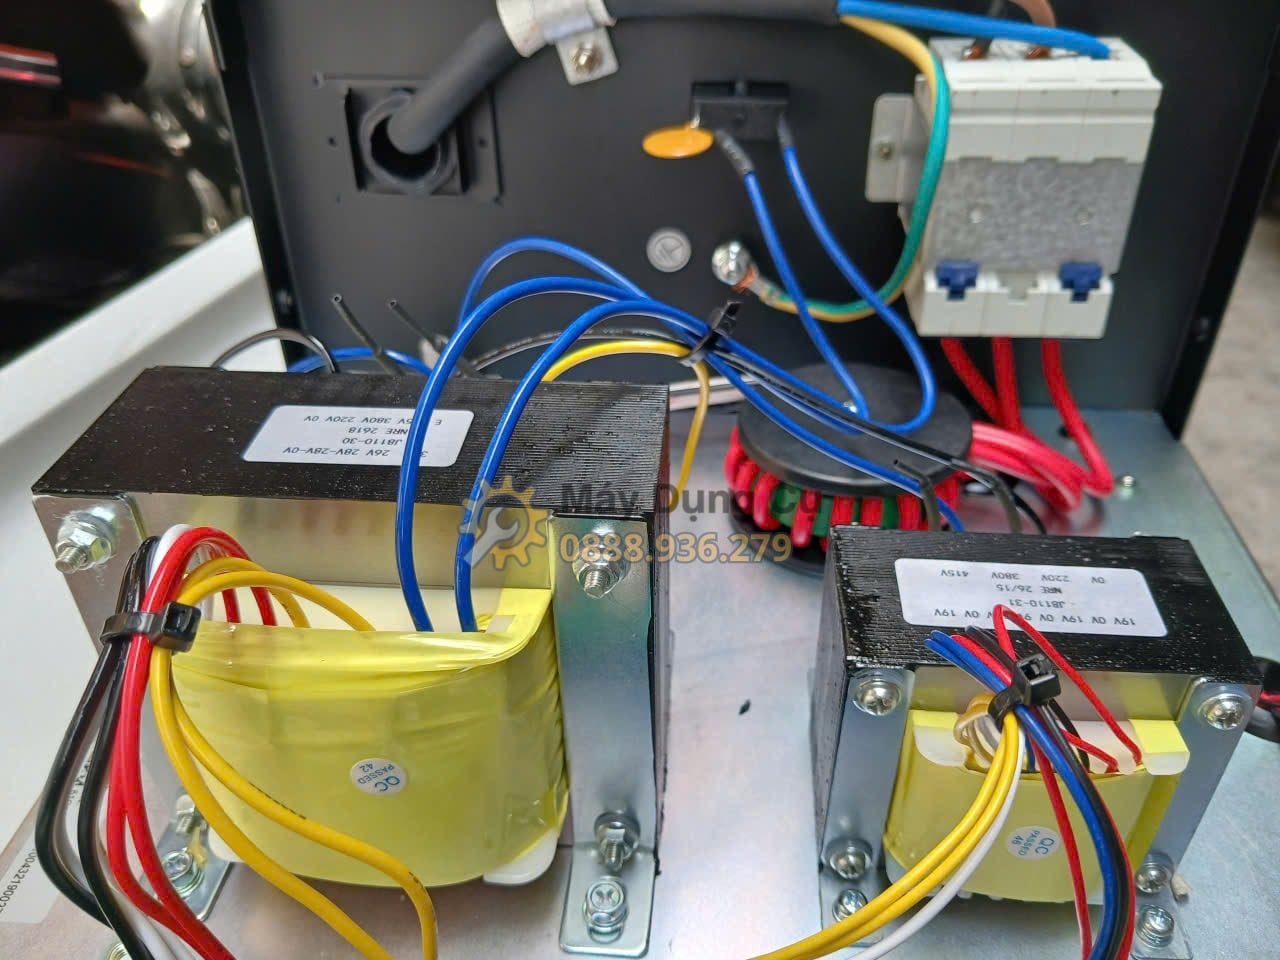
32. Kết Cấu Bên Trong Cho Thấy Đây Là Nguồn Hàn Công Nghiệp
Quan sát tổng thể bên trong, J8110 có nhiều cụm điện và cơ khí được bố trí để xử lý nguồn công suất lớn.
Đường dẫn dòng, tản nhiệt, bo nguồn và khung sườn đều có kích thước tương xứng với phân khúc máy.
Điều này giúp giải thích vì sao nguồn máy nặng và không nhỏ gọn như MIG dân dụng.
Máy được thiết kế để đặt tại nhà xưởng và khai thác khả năng công suất, không phải tối ưu cho việc xách tay.
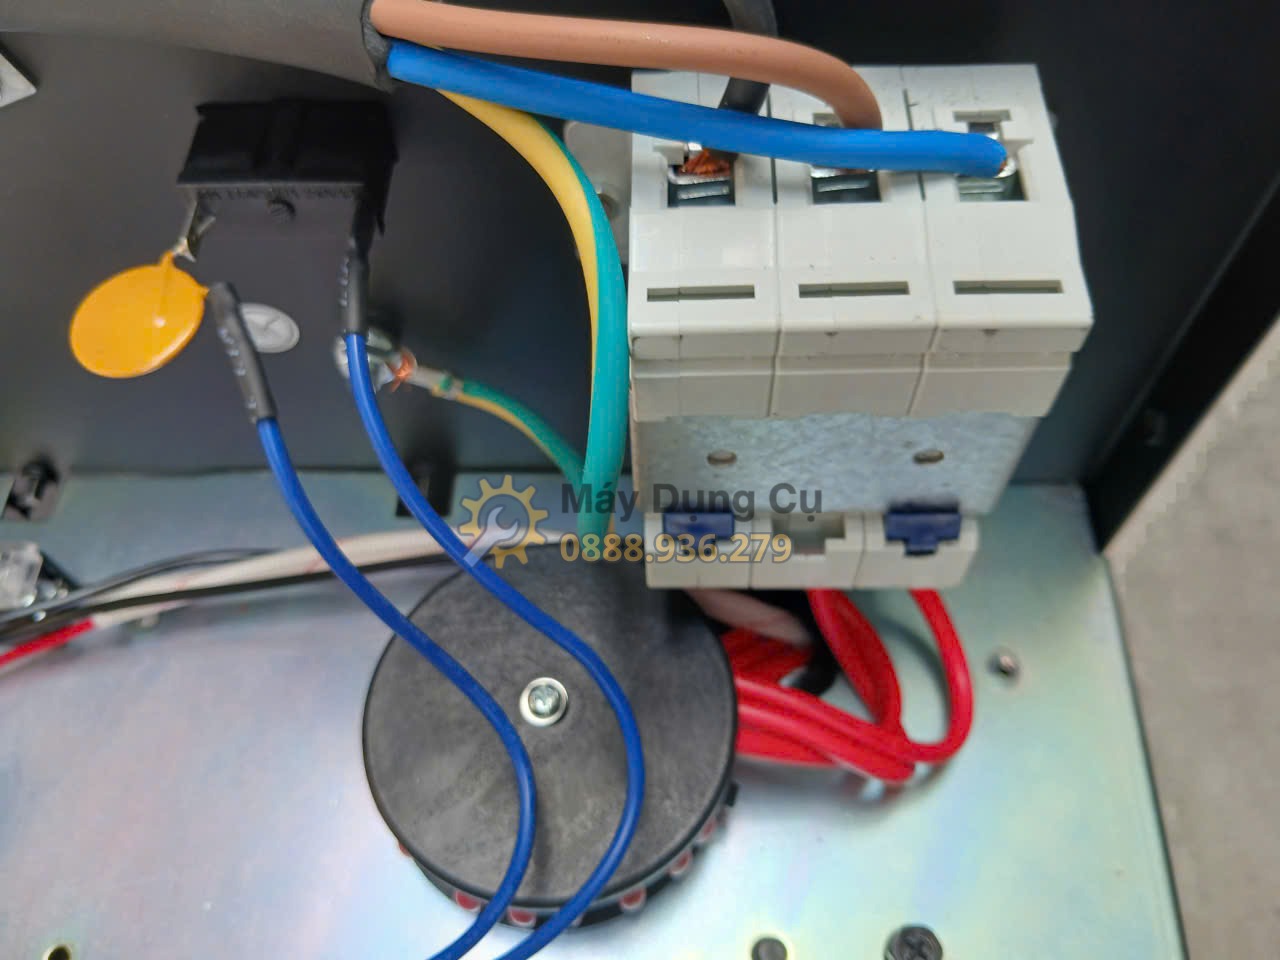
33. Các Bo Mạch Được Phủ Keo Có Ý Nghĩa Gì?
Jasic công bố bảng mạch của J8110 được phủ keo nhằm tăng khả năng làm việc trong môi trường khắc nghiệt.
Lớp phủ hỗ trợ giảm ảnh hưởng trực tiếp của bụi và môi trường lên bề mặt bo.
Đây là điểm phù hợp với các nhà xưởng kết cấu, nơi nguồn hàn thường phải làm việc gần bụi thép và điều kiện không sạch như phòng điện tử.
Tuy vậy người dùng vẫn cần bảo dưỡng và giữ máy thông thoáng. Không có lớp phủ nào thay thế hoàn toàn việc chăm sóc thiết bị.
34. Bảng Thông Số Kỹ Thuật Jasic MIG500 J8110
| Thông số | Giá trị | Ý nghĩa thực tế |
|---|---|---|
| Model | MIG500 J8110 | Máy hàn MIG bán tự động công nghiệp của Jasic. |
| Nguồn điện | 3 pha AC380V ±15%, 50/60Hz | Dành cho nhà xưởng có điện ba pha ổn định. |
| Dòng điện vào định mức | 37.5A | Cần nhánh điện và dây cấp được tính đúng tải. |
| Công suất định mức | 24.6kVA | Thuộc nhóm nguồn hàn công nghiệp công suất lớn. |
| Cầu chì yêu cầu | 60A | Hệ thống bảo vệ nguồn cần được lựa chọn phù hợp. |
| Dải dòng hàn | 60–500A | Đáp ứng nhiều mức tải từ trung bình tới hàn công nghiệp dòng lớn. |
| Dải điện áp ra | 17–39V | Cho phép tinh chỉnh đặc tính hồ quang MIG theo công việc. |
| Điện áp không tải | 72V | Thông số nguồn khi máy chưa hình thành hồ quang. |
| Chu kỳ tải Imax tại 40°C | 60% | Cần tuân thủ khi sử dụng nguồn tại vùng dòng cực đại. |
| Hệ số công suất | 0.93 | Thông số liên quan khả năng sử dụng công suất từ nguồn điện. |
| Hiệu suất | 85% | Thể hiện hiệu quả chuyển đổi năng lượng của nguồn máy. |
| Tốc độ cấp dây | 1.5–15m/phút | Cho phép điều chỉnh lượng dây theo dòng và điện áp hàn. |
| Đường kính dây MIG | 1.0 / 1.2 / 1.6mm | Phù hợp nhiều quy trình hàn công nghiệp và vật liệu dày. |
| Cấp bảo vệ | IP21S | Nên dùng trong khu vực khô ráo, có mái che. |
| Cấp cách điện | F | Phù hợp thiết kế nguồn điện công nghiệp. |
| Trọng lượng nguồn | Khoảng 55kg | Nên đặt máy cố định hoặc trên xe đẩy. |
| Kích thước nguồn | Khoảng 630 × 350 × 660mm | Cần chuẩn bị khu vực bố trí đủ thông thoáng. |
35. Phụ Kiện Tiêu Chuẩn Theo Máy
Theo cấu hình Jasic công bố, bộ phụ kiện tiêu chuẩn của MIG500 J8110 gồm:
- Đầu cấp dây rời kèm cáp hàn dài khoảng 20m, cáp 70mm².
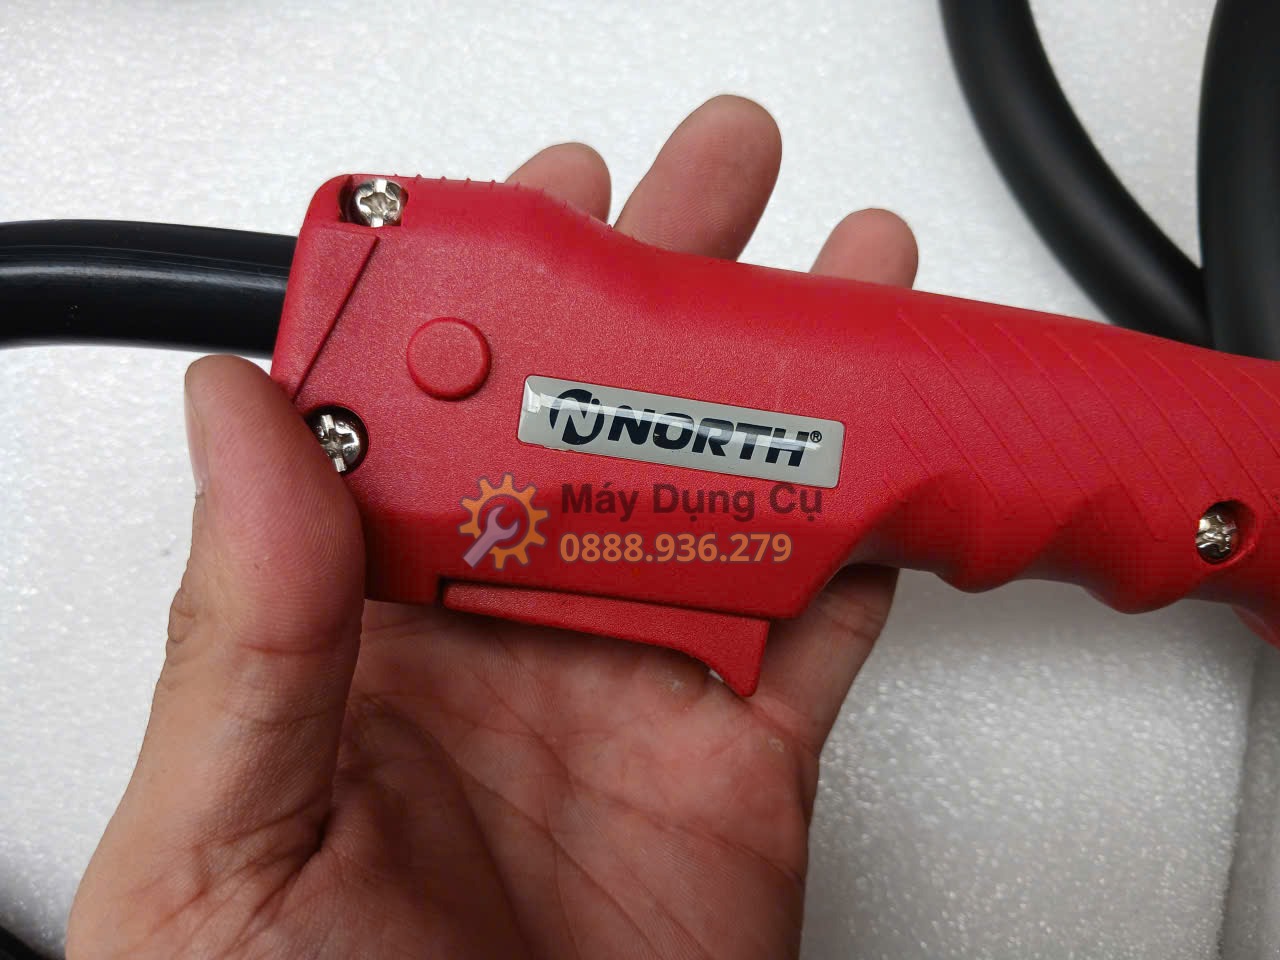
- Súng hàn P500 dài khoảng 3m.
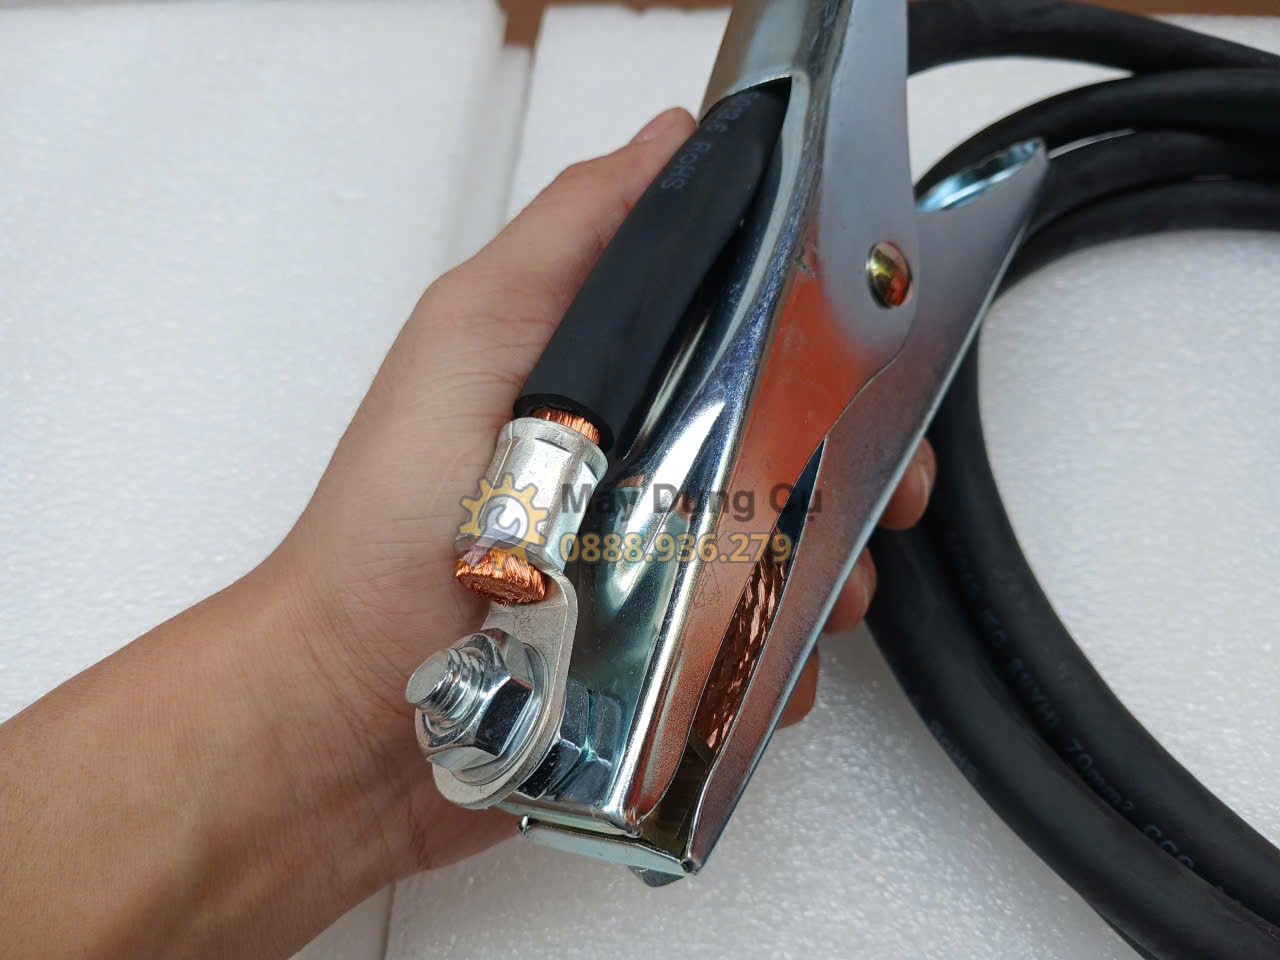
- Kẹp mát kèm cáp dài khoảng 3m.
- Đồng hồ CO₂.
Trước khi nhận hàng, khách hàng nên xác nhận lại cấu hình theo đúng lô máy tại thời điểm mua vì phụ kiện và đóng gói có thể được nhà cung cấp cập nhật.
36. Vì Sao Súng P500 Phù Hợp Với Nguồn 500A?
Súng hàn phải tương xứng với dòng và cường độ làm việc của nguồn máy. J8110 được trang bị súng P500 trong cấu hình tiêu chuẩn.
Trong thực tế, bép tiếp điện, chụp khí và ruột gà bên trong súng là những vật tư cần theo dõi thường xuyên.
Bép mòn hoặc ruột gà bẩn khiến dây chạy không ổn định, từ đó làm hồ quang thay đổi.
Thợ nên kiểm tra súng trước khi nghi ngờ máy hàn khi gặp tình trạng cấp dây không đều.
37. J8110 Và Ứng Dụng Hàn Hồ Quang Chìm
Jasic định hướng MIG500 J8110 cho cả những ứng dụng công nghiệp cần kết hợp với rùa hàn tự động và hàn hồ quang chìm trong cấu hình phù hợp.
Đây là điểm cho thấy nguồn máy không chỉ hướng tới thao tác MIG cầm tay thông thường mà còn có thể tham gia các hệ thống sản xuất chuyên sâu hơn.
Ứng dụng này đòi hỏi hệ thống cấp dây, bộ điều khiển, vật liệu hàn và quy trình chuyên biệt. Không nên tự chuyển đổi từ MIG cầm tay sang hồ quang chìm chỉ dựa trên việc nguồn có đủ dòng.
Với doanh nghiệp dự kiến dùng rùa hàn hoặc hệ thống tự động, nên xác định yêu cầu ngay từ đầu để cấu hình thiết bị đúng.
38. Ứng Dụng Trong Kết Cấu Thép
Kết cấu thép là một trong những môi trường J8110 phát huy rõ lợi thế.
Các đường hàn trên dầm, cột, bản mã, khung máy hoặc nhà thép thường dài và yêu cầu năng suất cao.
Đầu cấp dây rời giúp người thợ tiếp cận cấu kiện dễ hơn. Dây hàn 1.2 hoặc 1.6mm tạo khả năng tăng tốc độ đắp khi quy trình cho phép.
Dòng 500A cung cấp khoảng công suất dự phòng cho vật liệu dày, trong khi 2T/4T hỗ trợ thao tác đường dài.
39. Ứng Dụng Trong Đóng Tàu Và Bồn Bể
Đóng tàu và chế tạo bồn bể có nhiều đường hàn dài, cấu kiện lớn và vị trí nguồn máy không thể luôn nằm sát người thợ.
Đây là môi trường đầu cấp dây rời và cáp dài phát huy tác dụng rõ.
Người thợ có thể đưa đầu cấp tới khu vực làm việc trong khi nguồn vẫn nằm tại vị trí an toàn, thông thoáng hơn.
Với các công việc liên quan bồn áp lực hoặc kết cấu chịu tải, thông số hàn phải tuân thủ quy trình đã phê duyệt. Công suất máy không thay thế yêu cầu WPS và kiểm soát chất lượng.
40. Ứng Dụng Trong Ngành Dầu Khí Và Cơ Khí Nặng
Jasic liệt kê dầu khí là một trong những nhóm ứng dụng của MIG500 J8110.
Ở môi trường này, nguồn hàn cần khả năng làm việc ổn định, nhưng quan trọng hơn là toàn bộ quy trình phải đáp ứng yêu cầu vật liệu, dây, khí và kiểm soát mối hàn.
J8110 cung cấp nguồn công suất và khả năng điều chỉnh rộng. Người sử dụng phải xây dựng thông số dựa trên tiêu chuẩn kỹ thuật của công việc thực tế.
Không nên lấy một bộ thông số dùng cho thép kết cấu thông thường rồi áp dụng trực tiếp cho mọi công việc dầu khí.
41. Những Dấu Hiệu Cần Kiểm Tra Máy
- Dây hàn chạy giật dù con lăn và súng đã được kiểm tra.
- Điện áp hoặc dòng hiển thị biến động bất thường.
- Máy thường xuyên báo quá nhiệt hơn trước.
- Quạt phát tiếng lạ hoặc lưu lượng gió giảm rõ.
- Có mùi khét hoặc mùi cách điện nóng.
- Đầu cáp hoặc đầu nối nóng cục bộ.
- Hồ quang mất ổn định dù dây, khí và vật liệu không thay đổi.
- Máy từng bị va đập mạnh trong quá trình vận chuyển.
Những dấu hiệu trên chỉ cho biết thiết bị cần kiểm tra, không đủ để kết luận bo công suất hoặc IGBT đã hỏng.
42. ⚠️ Lưu Ý Quan Trọng Từ Kỹ Thuật Viên Máy Dụng Cụ
- Không nên mua MIG500 J8110 nếu xưởng chưa có điện 3 pha phù hợp: đây là nguồn 24,6kVA dùng AC380V. Phải kiểm tra hệ thống cấp điện, thiết bị bảo vệ và tải tổng trước khi đưa máy vào vận hành.
- Dây chạy giật chưa chắc nguồn máy hỏng: kiểm tra cuộn dây, lực ép con lăn, rãnh con lăn, ruột gà, bép tiếp điện và súng P500 trước. Cơ cấu cấp dây là nguyên nhân rất thường gặp trong hàn MIG.
- Muốn máy bền thì đừng ép 500A liên tục ngoài chu kỳ tải: J8110 có chu kỳ tải Imax 60% tại 40°C. Hãy lựa chọn dòng đúng quy trình và giữ hệ thống tản nhiệt thông thoáng.
43. Câu Hỏi Thường Gặp Về Jasic MIG500 J8110
Jasic MIG500 J8110 dùng điện 220V hay 380V?
Máy sử dụng nguồn 3 pha AC380V ±15%, 50/60Hz, không phải dòng MIG dân dụng 220V.
Máy chỉnh dòng từ bao nhiêu đến bao nhiêu?
Dải dòng hàn được công bố là 60–500A.
J8110 dùng dây hàn đường kính nào?
Máy hỗ trợ dây MIG đường kính 1.0mm, 1.2mm và 1.6mm.
Jasic MIG500 J8110 có đầu cấp dây rời không?
Có. Đây là một trong những điểm quan trọng của model, phù hợp công việc kết cấu lớn và nhà xưởng.
Máy có chế độ 2T/4T không?
Có công tắc chuyển đổi 2T/4T để người thợ lựa chọn theo chiều dài và kiểu đường hàn.
Chu kỳ tải của MIG500 J8110 là bao nhiêu?
Chu kỳ tải Imax tại 40°C được công bố ở mức 60%.
Máy có hàn inox được không?
Có thể sử dụng cho inox khi dùng đúng dây hàn, khí bảo vệ và thông số quy trình tương ứng.
J8110 có phù hợp xưởng nhỏ không?
Nếu xưởng chỉ hàn vật liệu mỏng và tải thấp thì máy có thể dư công suất. J8110 phù hợp hơn với nhà xưởng lớn, gia công nặng và sản xuất công nghiệp.
Phụ kiện theo máy gồm những gì?
Cấu hình tiêu chuẩn được công bố gồm đầu cấp dây với cáp 20m, súng P500 3m, kẹp mát cáp 3m và đồng hồ CO₂. Nên xác nhận lại theo lô hàng khi đặt mua.
44. Có Nên Chọn Máy Hàn Bán Tự Động Jasic MIG-500 J8110?
Nếu doanh nghiệp cần một nguồn MIG 500A để phục vụ kết cấu thép, chế tạo, bồn bể, đóng tàu hoặc các đường hàn công nghiệp dài thì Jasic MIG500 J8110 là model đáng cân nhắc.
Điểm mạnh của máy nằm ở dòng hàn lớn, đầu cấp dây rời, hỗ trợ dây tới 1.6mm, điều chỉnh dòng – áp – điện cảm – tốc độ cấp dây, 2T/4T và chu kỳ tải 60%.
Đầu cấp dây với phạm vi làm việc lớn giúp thợ tiếp cận cấu kiện thuận tiện hơn. Đây là lợi thế rất thực tế mà chỉ nhìn riêng con số 500A sẽ không thấy hết.
Ngược lại, khách hàng chưa có điện 380V hoặc chỉ làm sản phẩm mỏng nên cân nhắc kỹ. Một nguồn công suất nhỏ hơn có thể kinh tế hơn và phù hợp tải thực tế.
45. Mua Máy Hàn Jasic MIG-500 J8110 Chính Hãng Tại Máy Dụng Cụ
Máy Hàn Bán Tự Động Jasic MIG-500 (J8110) hướng tới khách hàng cần thiết bị hàn công nghiệp thực sự: xưởng kết cấu, nhà máy, đơn vị chế tạo máy, đóng tàu, bồn bể, bảo trì và các công việc cơ khí nặng.
Trước khi đặt hàng, khách nên cung cấp cho Máy Dụng Cụ loại vật liệu thường hàn, chiều dày, đường kính dây dự kiến, khí bảo vệ, nguồn điện và cường độ sản xuất. Những thông tin này giúp đánh giá J8110 có phù hợp hay nên chọn model khác.
Đối với đơn vị có kế hoạch sử dụng rùa hàn hoặc quy trình tự động, cũng nên trao đổi từ đầu để chuẩn bị đúng cấu hình đầu cấp dây, cáp và phụ kiện.
Xem thêm:
Khám Phá Bộ Đầu Cấp Dây Của Máy Hàn Jasic MIG-500 (J8110)
Các Núm Chỉnh Dòng, Điện Áp Và Cuộn Kháng Trên Jasic MIG-500 (J8110)
Bên Trong Jasic MIG-500 (J8110) – Bo Mạch Phủ Keo Có Gì Đặc Biệt?
Hệ Thống Tản Nhiệt Trên Máy Hàn Jasic MIG-500 (J8110) Có Gì Đáng Chú Ý?
Kiểm Tra Máy Hàn Jasic MIG-500 (J8110) Trước Khi Giao Cho Khách Hàng
CÔNG TY CỔ PHẦN ĐẦU TƯ QUỐC TẾ KỶ NGUYÊN MỚI
📍 108/55F Trần Văn Quang, Phường Bảy Hiền, Thành phố Hồ Chí Minh
📞 Hotline: 0888.936.279
📧 Email: kd.maydungcu@gmail.com
🌐 Website: www.maydungcu.com
Sản phẩm liên quan

130A Máy hàn que điện tử IGBT Total TW21302
1,576,050₫
1,733,655₫

130A Máy hàn que IGBT Total TW21306
1,935,150₫
2,128,665₫

160A Máy hàn điện tử IGBT Total TW21606
2,299,000₫
2,528,900₫

160A Máy hàn que điện tử IGBT Total TW21602
2,175,500₫
2,393,050₫

20V Máy cắt cành hàng rào dùng pin Total THTLI20018 ( Chưa Pin & Sạc )
826,500₫
909,150₫

250A Máy hàn điện tử IGBT Inverter Total TW22505
8,046,500₫
8,851,150₫


