


Máy Hàn TIG315P ACDC E203 II JET 20 Chính Hãng Có Sẵn Tại Máy Dụng Cụ
Hàng chính hãng có đầy đủ chứng chỉ CO-CQ
Bảo hành theo phiếu bảo hành trong sản phẩm (nếu có)
Thanh toán bằng chuyển khoản hoặc thu COD
Mô tả
Máy Hàn TIG315PACDC E203 II JET 20 Chính Hãng Có Sẵn Tại Máy Dụng Cụ
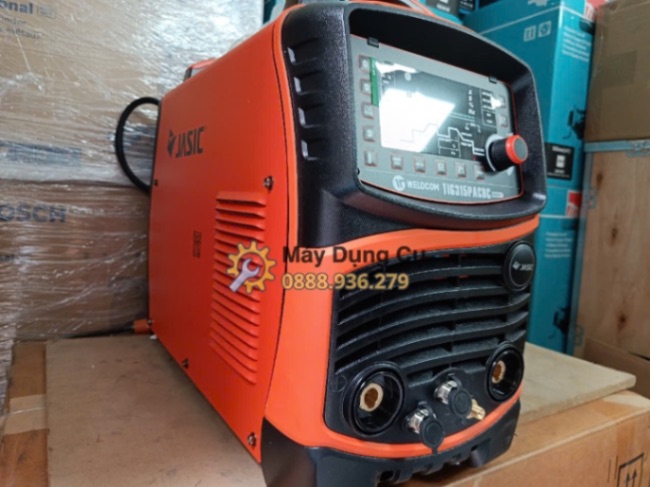
Máy hàn TIG315PACDC E203 II JET 20 là máy hàn TIG AC/DC kỹ thuật số dành cho xưởng cơ khí và sản xuất công nghiệp.
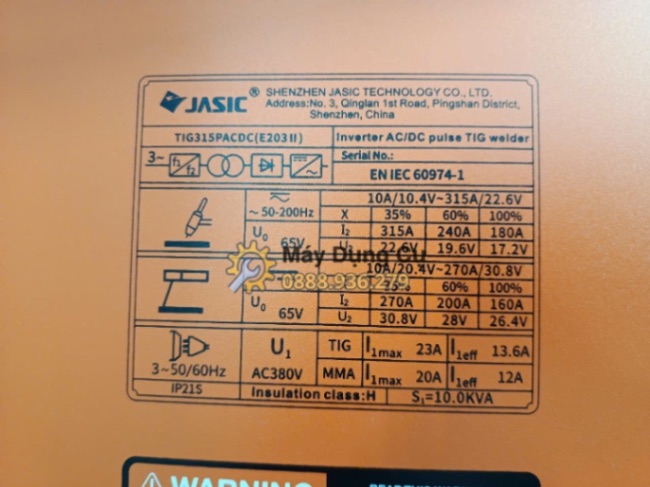
Máy sử dụng điện 3 pha 380V, công suất định mức 10kVA, dòng TIG tối đa 315A và dòng hàn que tối đa 270A.
Điểm mạnh đáng chú ý là khả năng hàn nhôm, inox, thép, tích hợp TIG xung cùng hệ thống điều chỉnh thông số chuyên sâu.
Không nên đánh giá máy hàn TIG315PACDC E203 II JET 20 chỉ dựa trên con số 315A. Giá trị thực tế của dòng máy này nằm ở khả năng kiểm soát hồ quang, chuyển đổi linh hoạt giữa TIG AC, TIG DC, TIG xung và hàn que. Thợ có thể xử lý nhiều nhóm vật liệu trên cùng một nguồn máy mà không phải bố trí riêng từng thiết bị.
Nguồn điện 3 pha 380VAC phù hợp với nhà xưởng có hạ tầng điện công nghiệp ổn định. Dòng TIG điều chỉnh từ 10–315A cho phép máy đi từ những đường hàn cần kiểm soát nhiệt đến các công việc đòi hỏi dòng lớn hơn. Khi chuyển sang MMA, phạm vi 10–270A đáp ứng công việc hàn que sửa chữa, gá lắp và kết cấu thông dụng.
Nếu đang xây dựng hệ thống thiết bị cho xưởng nhôm, inox hoặc cơ khí chế tạo, anh em có thể xem thêm các dòng máy hàn TIG để so sánh nguồn điện, dòng hàn và cấu hình phù hợp với tải làm việc thực tế.
1. Bảng điều khiển kỹ thuật số: nhiều thông số nhưng dễ theo dõi
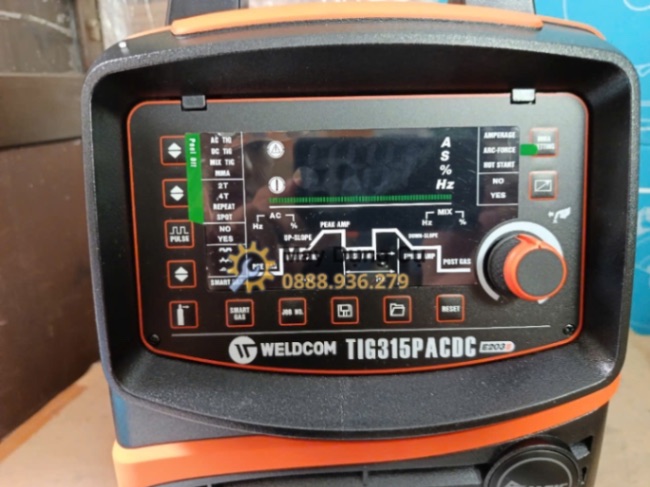
Bảng điều khiển là điểm cần quan sát đầu tiên trên một máy TIG AC/DC chuyên nghiệp. Màn hình hiển thị lớn cho phép thợ theo dõi dòng hàn và các giai đoạn trong chu trình TIG. Núm xoay trung tâm hỗ trợ chọn, tăng hoặc giảm giá trị mà không phải thao tác qua quá nhiều tầng menu.
Máy cho phép thiết lập thời gian ra khí trước, dòng khởi đầu, thời gian tăng dòng, dòng hàn chính, tần số xung, thời gian giảm dòng, dòng kết thúc và thời gian trễ khí. Chu trình được thể hiện trực quan trên bảng điều khiển nên thợ dễ xác định mình đang chỉnh đúng vị trí nào.
Khả năng lưu đến 50 nhóm thông số đặc biệt hữu ích với xưởng sản xuất lặp lại nhiều mã hàng. Sau khi đã thử mẫu và chốt quy trình, người vận hành có thể gọi lại bộ tham số cũ, hạn chế tình trạng mỗi ca làm việc chỉnh máy theo một kiểu.
2. TIG AC/DC xử lý nhôm, inox và thép trên cùng một máy
Ở chế độ TIG DC, máy phù hợp với thép carbon, inox, đồng và nhiều kim loại màu tương thích. Dòng điện một chiều tạo hồ quang tập trung, thuận lợi khi cần kiểm soát độ ngấu và hình dạng đường hàn. Thợ làm bồn inox, đường ống, khung máy hoặc chi tiết cơ khí chính xác có thể tinh chỉnh dòng theo chiều dày vật liệu và yêu cầu ngoại quan.
Khi chuyển sang TIG AC, dòng điện xoay chiều hỗ trợ phá lớp oxit trên bề mặt nhôm. Đây là yêu cầu quan trọng bởi lớp oxit nhôm có nhiệt độ nóng chảy cao hơn phần kim loại bên dưới. Khả năng điều chỉnh tần số AC từ 50–200Hz cho phép thay đổi đặc tính hồ quang: tần số cao gom hồ quang tốt hơn, còn mức thấp tạo vùng hồ quang rộng hơn.
Máy cung cấp nhiều dạng sóng AC. Sóng vuông cho phản ứng hồ quang nhanh và phù hợp khi cần tập trung nhiệt. Sóng hình sin vận hành êm hơn, thích hợp với môi trường muốn giảm tiếng hồ quang. Sóng hỗn hợp hướng đến khả năng tăng độ ngấu đồng thời kiểm soát mức tiêu hao điện cực vonfram.
3. TIG xung kiểm soát nhiệt tốt hơn trên chi tiết mỏng
TIG xung không chỉ dùng để tạo đường vảy hàn đẹp. Khi cài đúng dòng đỉnh, dòng nền và tần số xung, nhiệt đầu vào được kiểm soát chặt hơn. Phương pháp này phù hợp với inox mỏng, mép vật liệu dễ biến dạng hoặc chi tiết cần hạn chế vùng ảnh hưởng nhiệt.
Ở TIG DC, tần số xung có thể điều chỉnh trong khoảng 0,5–200Hz. Xung chậm giúp thợ quan sát rõ từng nhịp hình thành vũng hàn và đưa que bù theo tiết tấu. Xung nhanh làm hồ quang có cảm giác tập trung hơn, thích hợp khi cần tốc độ di chuyển ổn định và đường hàn gọn.
Với TIG AC, dải tần số xung 0,5–20Hz đáp ứng các công việc hàn nhôm cần luân phiên rõ giữa dòng đỉnh và dòng nền. Tuy nhiên, thông số xung phải được thử trên mẫu cùng vật liệu và chiều dày trước khi hàn sản phẩm chính. Cài dòng nền quá thấp có thể làm hồ quang thiếu ổn định; đặt dòng đỉnh quá cao lại khiến mép nhôm dễ sụt.
4. Mồi hồ quang và kiểm soát toàn bộ chu trình hàn
Công nghệ Dash-ARC hỗ trợ quá trình mồi hồ quang diễn ra nhanh và dứt khoát hơn. Khi đầu kim được mài đúng, khoảng cách mồi hợp lý và lưu lượng khí ổn định, thợ có thể bắt đầu đường hàn mà không phải quẹt kim lên bề mặt vật liệu. Bề mặt chi tiết nhờ đó ít bị nhiễm vonfram hoặc xuất hiện vết mồi ngoài vùng hàn.
Thời gian ra khí trước điều chỉnh từ 0–5 giây tạo lớp khí bảo vệ quanh đầu kim trước khi hồ quang hình thành. Sau khi nhả cò, thời gian trễ khí 0–15 giây tiếp tục bảo vệ điện cực và vùng kim loại còn nóng. Chi tiết này ảnh hưởng trực tiếp đến màu mối hàn inox và độ bền của kim TIG.
Khoảng tăng dòng và giảm dòng từ 0–10 giây giúp xử lý điểm đầu, điểm cuối mối hàn mềm hơn. Nếu ngắt dòng đột ngột ở cuối đường hàn, vũng kim loại co nhanh và có thể tạo lõm hoặc nứt miệng hàn. Giảm dòng có kiểm soát cho thợ thời gian bù đầy hố kết thúc trước khi hồ quang tắt.
5. Chế độ hàn que 270A hỗ trợ công việc gá lắp
Ngoài TIG AC/DC, thiết bị còn làm việc ở chế độ MMA với dòng điều chỉnh 10–270A. Chức năng này phù hợp khi xưởng cần đính gá kết cấu, sửa chữa chi tiết thép hoặc thực hiện những đường hàn không yêu cầu ngoại quan như TIG.
Dải điều chỉnh lực hồ quang 0–100A cho phép thay đổi phản ứng của hồ quang khi que hàn tiến gần vũng chảy. Thiết lập hợp lý giúp hạn chế dính que và duy trì độ cháy ổn định. Dòng hồ quang ban đầu 0–80A hỗ trợ giai đoạn khởi động, nhất là khi bề mặt vật liệu chưa thật sạch hoặc que hàn khó bắt hồ quang.
Cần lưu ý bộ phụ kiện tiêu chuẩn tập trung cho chức năng TIG và có thể chưa bao gồm kìm hàn que. Nếu muốn sử dụng MMA ngay khi nhận máy, người mua nên xác nhận trước cấu hình phụ kiện và tiết diện cáp phù hợp với dòng hàn dự kiến.
6. Bảng thông số kỹ thuật và ý nghĩa sử dụng
| Thông số | Giá trị | Ý nghĩa thực tế |
|---|---|---|
| Thương hiệu | Jasic | Dòng thiết bị hàn hướng đến nhu cầu cơ khí chuyên nghiệp và sản xuất. |
| Model | TIG315PACDC E203 II JET 20 | Mã nhận diện cần đối chiếu trên tem máy, thùng hàng và chứng từ. |
| Nguồn điện | 3 pha 380VAC ±15%, 50Hz | Cần nguồn điện công nghiệp ổn định; không phù hợp mạng điện gia đình 220V. |
| Công suất định mức | 10kVA | Cần tính đủ tiết diện dây cấp nguồn, aptomat và khả năng chịu tải của hệ thống điện. |
| Dòng hàn TIG | 10–315A | Dải dòng rộng, đáp ứng từ công việc cần kiểm soát nhiệt đến hàn TIG dòng cao. |
| Dòng hàn MMA | 10–270A | Hỗ trợ hàn que cho công việc đính gá, kết cấu và sửa chữa. |
| Chu kỳ tải | 35% | Phải bố trí thời gian nghỉ theo mức dòng và nhiệt độ môi trường, không hiểu là máy chạy liên tục ở dòng tối đa. |
| Điện áp không tải | 65V | Hỗ trợ khả năng bắt hồ quang; người dùng vẫn phải tuân thủ quy tắc an toàn điện. |
| Lực hồ quang MMA | 0–100A | Cho phép chỉnh phản ứng hồ quang theo loại que và tư thế hàn. |
| Dòng khởi đầu | 0–80A | Hỗ trợ mồi hồ quang và xử lý điểm bắt đầu của đường hàn. |
| Tần số AC | 50–200Hz | Thay đổi độ tập trung và bề rộng của hồ quang khi hàn nhôm. |
| Tần số xung TIG DC | 0,5–200Hz | Kiểm soát nhiệt, nhịp đưa que và hình dạng đường hàn trên inox, thép. |
| Tần số xung TIG AC | 0,5–20Hz | Hữu ích khi hàn nhôm cần kiểm soát dòng đỉnh và dòng nền. |
| Khí trước | 0–5 giây | Đẩy không khí khỏi vùng hàn trước khi hồ quang xuất hiện. |
| Khí sau | 0–15 giây | Bảo vệ đầu kim và vũng hàn đang nguội, hạn chế oxy hóa. |
| Tăng/giảm dòng | 0–10 giây | Giảm nguy cơ cháy cạnh ở đầu mối và lõm miệng hàn ở cuối mối. |
| Tần số chế độ hỗn hợp | 1–20Hz | Tạo thêm phương án kiểm soát độ ngấu và đặc tính hồ quang. |
| Hệ số công suất | 0,85 | Thông số cần tính đến khi thiết kế nguồn cấp cho khu vực hàn. |
| Hiệu suất | 80% | Cho biết tỷ lệ chuyển đổi năng lượng ở điều kiện thử nghiệm quy định. |
| Cấp bảo vệ | IP21S | Máy nên vận hành trong khu vực khô ráo, có mái che; không dùng ngoài mưa. |
| Cấp cách điện | H | Hệ thống cách điện có khả năng chịu nhiệt cao theo phân cấp kỹ thuật. |
| Kích thước máy | 610 × 268 × 452mm | Cần chừa khoảng thoáng quanh cửa hút và thoát gió khi bố trí máy. |
| Trọng lượng máy | Khoảng 23,5kg | Nên đặt trên xe đẩy hoặc vị trí cố định thay vì thường xuyên xách tay. |
| Kích thước đóng gói | 710 × 310 × 590mm | Dùng để dự trù không gian kho, phương tiện và phương án vận chuyển. |
| Trọng lượng đóng gói | Khoảng 30,5kg | Khi bốc xếp nên sử dụng hai người hoặc thiết bị hỗ trợ phù hợp. |
7. Kết cấu bên trong và khả năng tản nhiệt
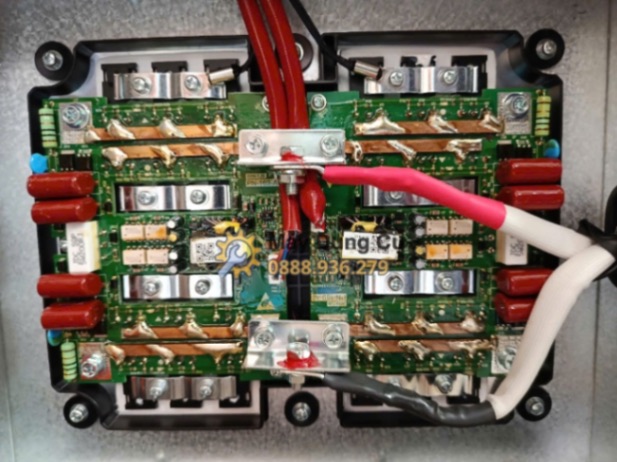
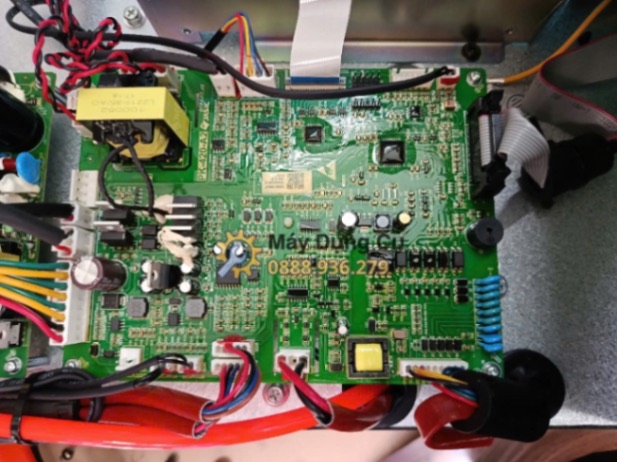
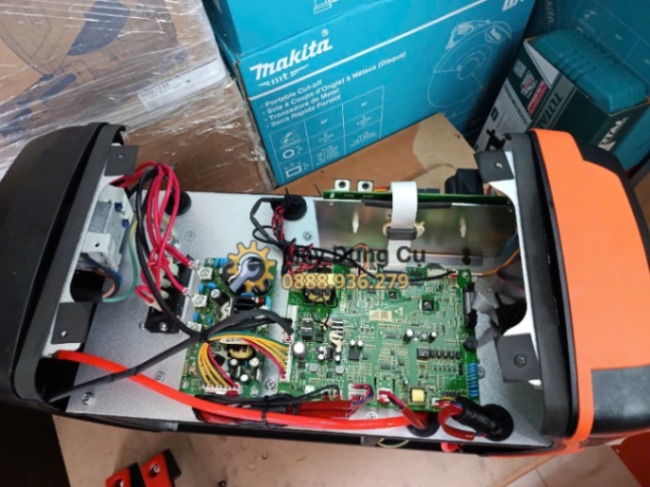
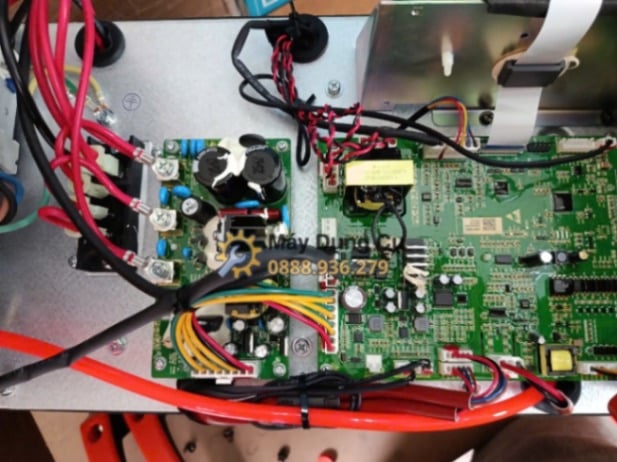
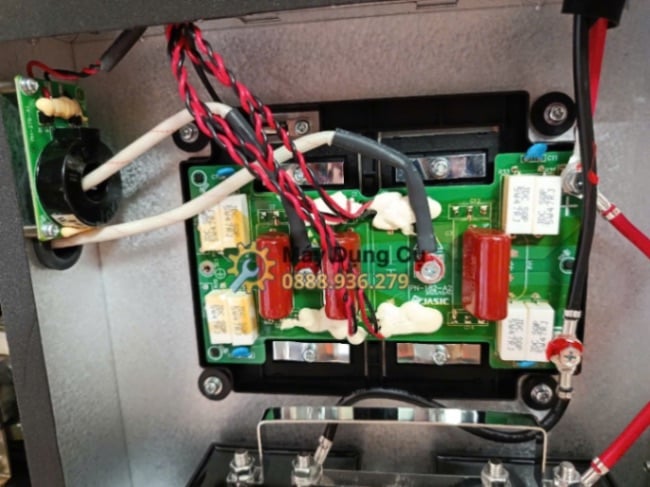
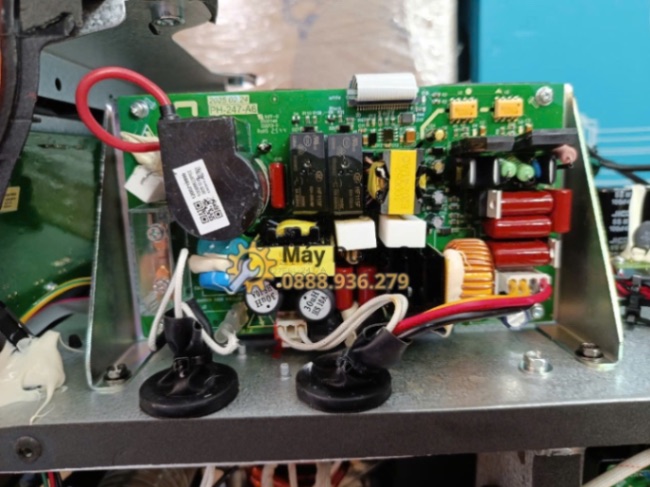
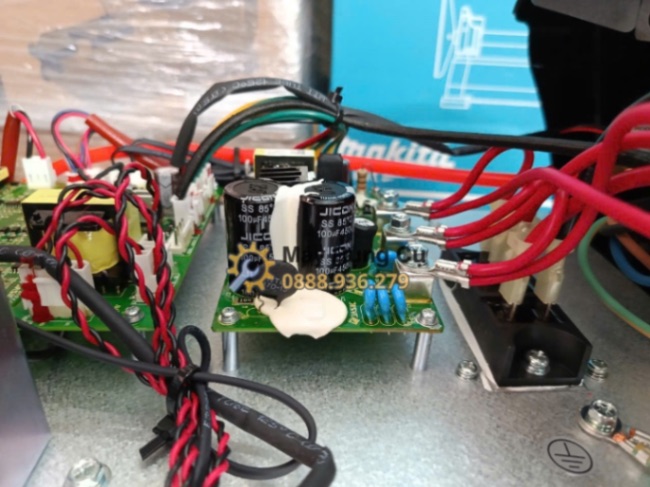
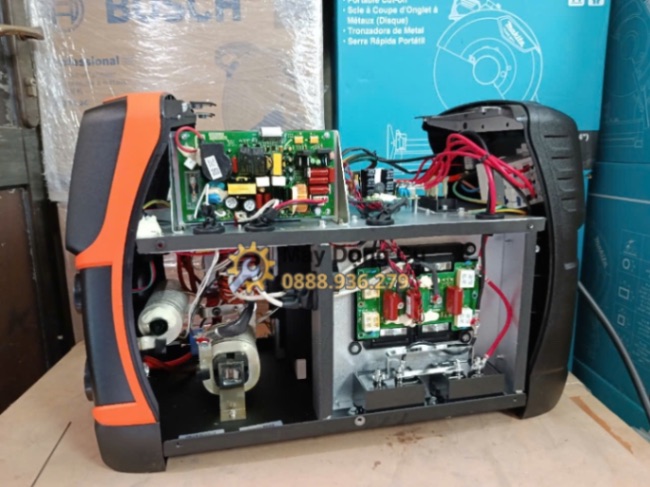
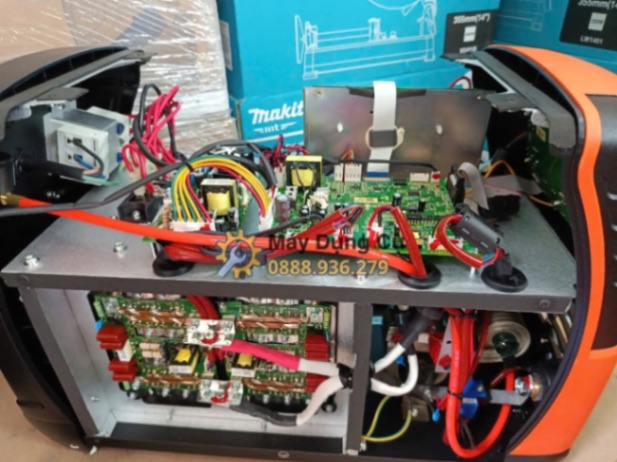
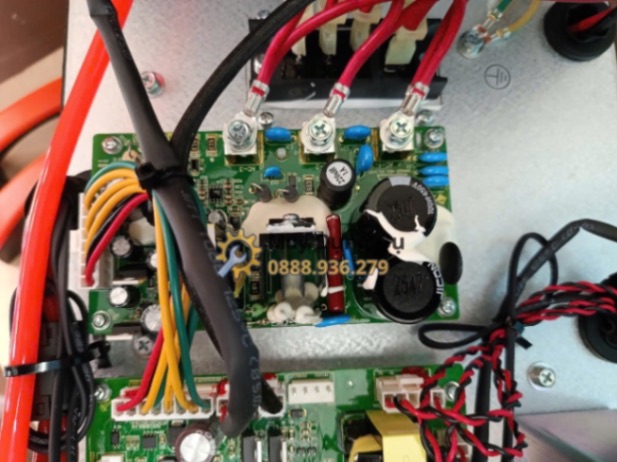
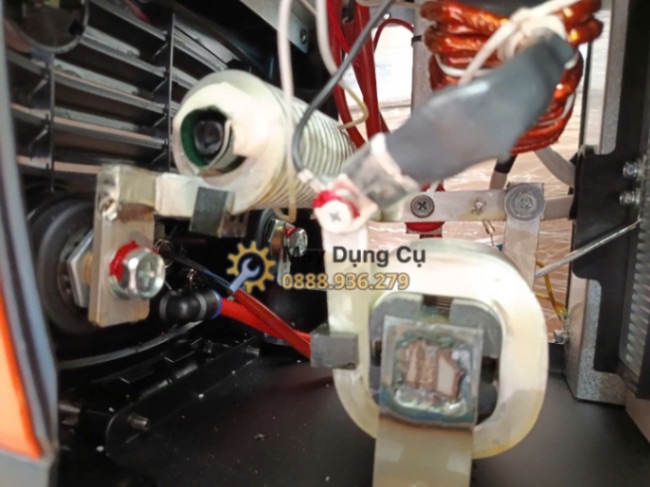
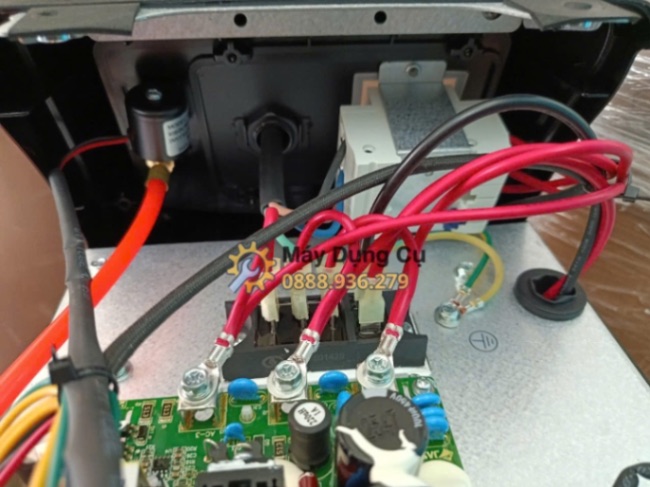
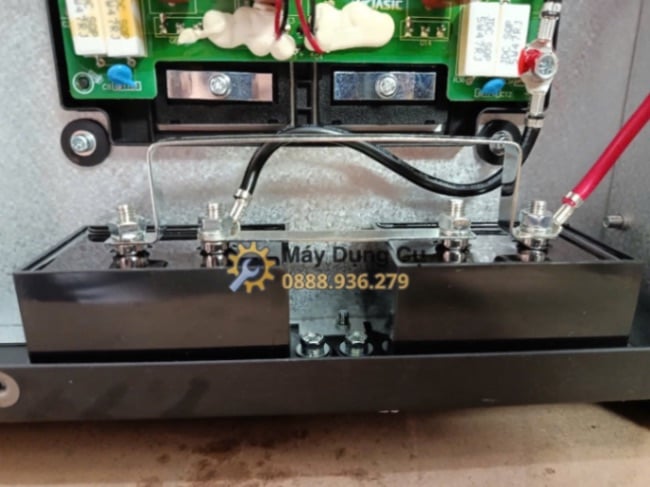
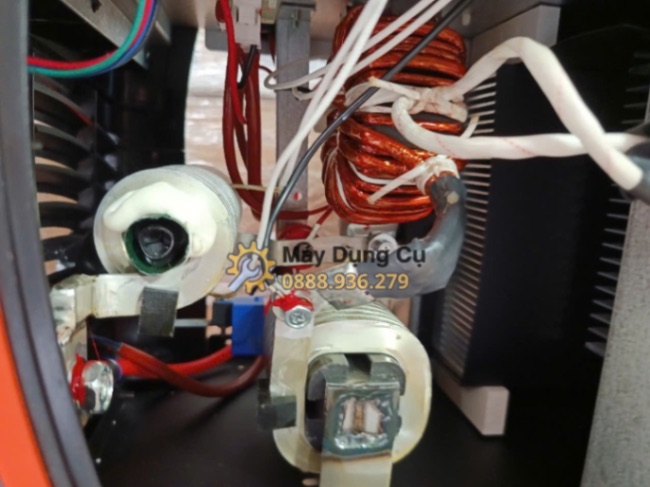
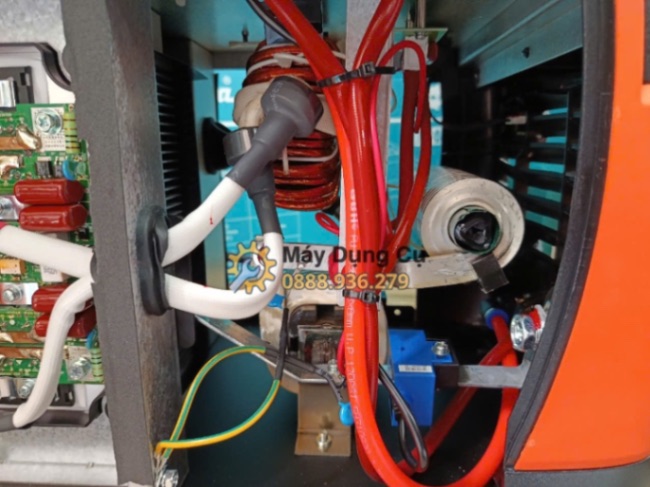
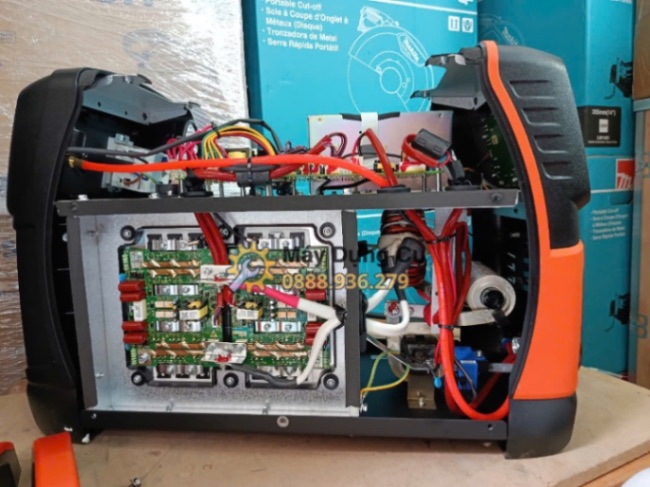
Hình ảnh tháo vỏ cho thấy các cụm mạch công suất, mạch nguồn, mạch lọc, tụ điện, thanh cái và dây dẫn được phân chia thành từng khu vực. Bố trí rõ ràng giúp luồng gió đi qua các linh kiện sinh nhiệt, đồng thời thuận tiện hơn khi kỹ thuật viên cần kiểm tra hoặc bảo trì.
Cụm quạt có nhiệm vụ đưa nhiệt ra khỏi khoang máy. Nếu cửa gió bị bụi kim loại bịt kín, nhiệt tích tụ nhanh và thời gian làm việc thực tế sẽ giảm. Xưởng gia công mài cắt nhiều nên đặt máy cách xa nguồn bụi trực tiếp, tránh để luồng hút gió hướng về phía máy mài.
Cấp cách điện H là nền tảng tốt cho môi trường làm việc có nhiệt, nhưng không thay thế việc vệ sinh và bố trí thông gió. Chu kỳ tải 35% cũng phải được hiểu đúng: đây không phải thiết bị có thể duy trì dòng TIG 315A liên tục trong mọi điều kiện.
8. Cổng kết nối và yêu cầu lắp đặt
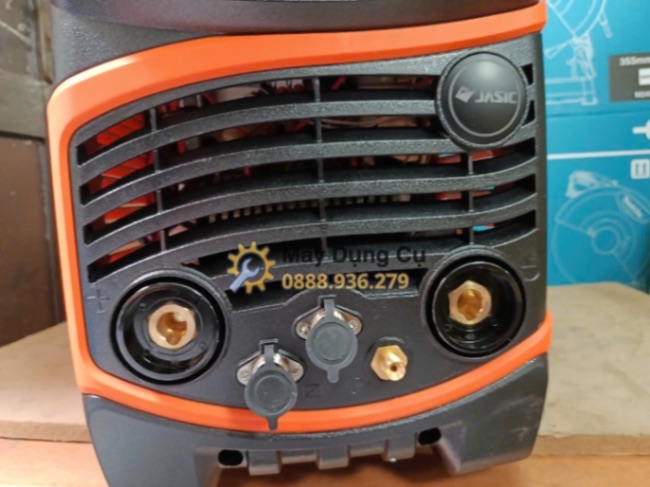
Mặt trước bố trí cổng cáp hàn, đầu kết nối điều khiển và đường khí phục vụ súng TIG. Trước khi cắm cáp, cần kiểm tra đầu nối sạch, không cháy xém và được khóa chặt. Đầu cáp lỏng tạo điện trở tiếp xúc lớn, sinh nhiệt tại giắc và có thể làm hỏng cả đầu nối trên máy.
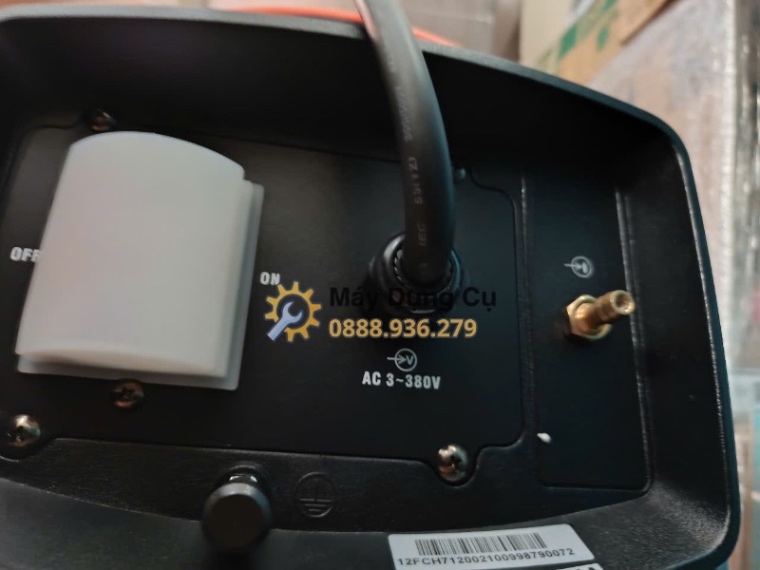
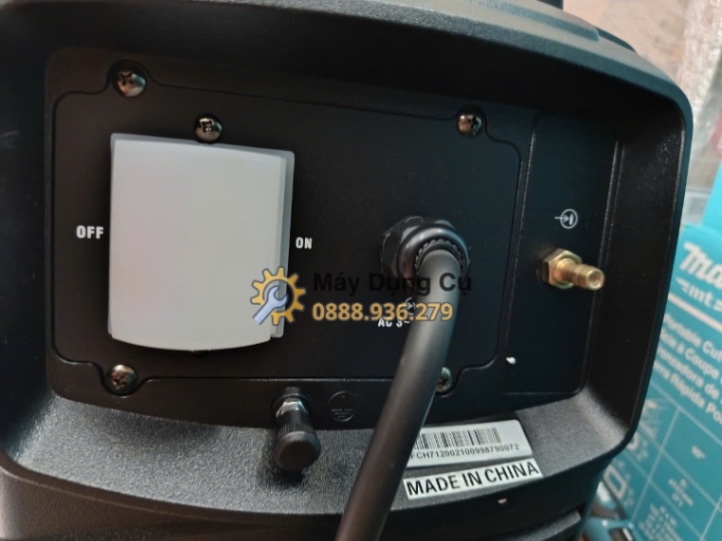
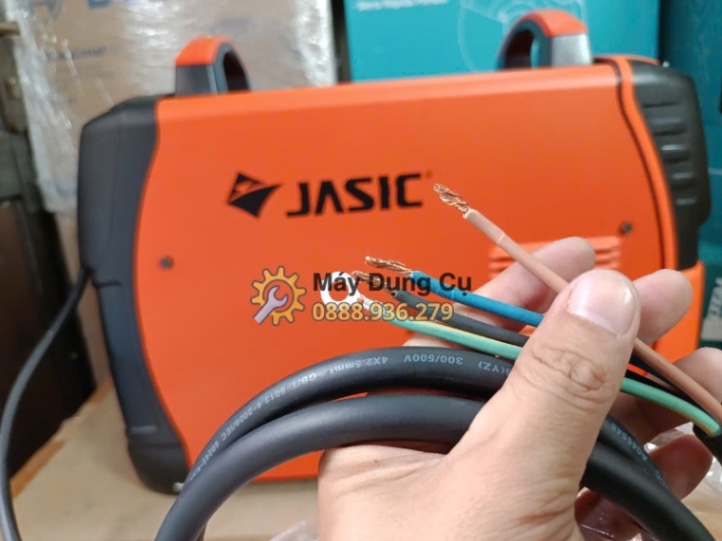
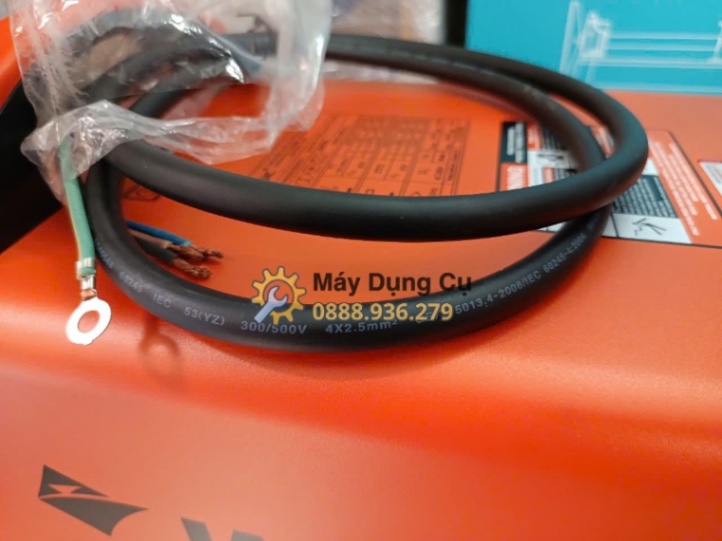
Nguồn 380V phải có dây tiếp địa, aptomat phù hợp và được đấu bởi người có chuyên môn. Không đấu tạm máy vào dây dẫn nhỏ hoặc ổ cắm dân dụng. Với công suất định mức 10kVA, chất lượng nguồn cấp ảnh hưởng trực tiếp đến độ ổn định của hồ quang và tuổi thọ linh kiện.
9. Phụ kiện theo cấu hình tiêu chuẩn
Cấu hình phụ kiện được công bố cho máy gồm:
- Súng hàn TIG WP18 dài 5m.
- Đồng hồ điều áp khí Argon.
- Dây dẫn khí.
- Kẹp mát dài 3m, sử dụng cáp 35mm².
- Hai đầu nối nhanh cỡ 35×50.
Súng WP18 làm mát bằng nước phù hợp với nhu cầu hàn TIG dòng cao, nhưng người mua cần xác nhận cấu hình thực tế có kèm bộ làm mát nước hay phải trang bị riêng. Không vận hành súng nước ở dòng lớn khi hệ thống tuần hoàn chưa hoạt động vì nhiệt có thể làm hỏng cổ súng và dây dẫn.
Phụ kiện trong từng lô hàng có thể được điều chỉnh theo chính sách phân phối. Khi nhận máy, nên kiểm tra model trên tem, số lượng phụ kiện, chiều dài cáp, tình trạng đầu nối và phiếu bảo hành trước khi ký xác nhận.
10. Máy phù hợp với những công việc nào?
Máy hàn TIG315PACDC E203 II JET 20 phù hợp với xưởng gia công nhôm, inox, bồn bể, thiết bị thực phẩm, kết cấu thép, đóng tàu, dầu khí và bộ phận bảo trì công nghiệp. Khả năng chuyển đổi vật liệu giúp doanh nghiệp giảm số lượng nguồn máy phải đầu tư khi đơn hàng thay đổi.
Xưởng sản xuất lặp lại nhiều chi tiết sẽ khai thác tốt tính năng lưu chương trình. Xưởng làm hàng kỹ thuật cao có thể tận dụng TIG xung, tần số AC và chu trình tăng giảm dòng để kiểm soát ngoại quan. Đội bảo trì lại có thêm chế độ hàn que để xử lý nhanh những hạng mục kết cấu.
Đây không phải lựa chọn hợp lý cho hộ gia đình chỉ có điện 220V, nhu cầu hàn vài lần mỗi tháng hoặc công việc chỉ dùng que hàn thông thường. Trong trường hợp đó, một máy TIG DC hoặc máy hàn que 220V gọn hơn sẽ tiết kiệm cả chi phí đầu tư lẫn chi phí lắp đặt điện.
11. Quy trình kiểm tra trước khi đưa máy vào làm việc
- Kiểm tra nguồn điện: đo đủ ba pha, xác định điện áp nằm trong phạm vi cho phép và kiểm tra dây tiếp địa.
- Kiểm tra hệ thống khí: dùng Argon đúng yêu cầu, siết kín khớp nối và thử rò rỉ trước khi mở lưu lượng lớn.
- Kiểm tra súng hàn: lắp đúng cỡ kim, chụp khí, collet và mài đầu kim theo chế độ AC hoặc DC.
- Kiểm tra kẹp mát: kẹp trực tiếp lên vùng kim loại sạch, càng gần vị trí hàn càng tốt.
- Chọn đúng chương trình: xác nhận AC, DC, Pulse hoặc MMA trước khi đặt dòng.
- Hàn thử trên mẫu: dùng vật liệu cùng loại và cùng chiều dày để chốt thông số.
Không nên lấy thông số của một loại vật liệu áp dụng nguyên xi cho vật liệu khác. Cùng là nhôm nhưng mác hợp kim, khe hở lắp ghép, kích thước chi tiết và khả năng tản nhiệt khác nhau sẽ yêu cầu dòng hàn, cân bằng AC và tốc độ di chuyển khác nhau.
12. Bảo dưỡng để máy vận hành ổn định
Bụi dẫn điện là nguyên nhân thường gặp gây suy giảm cách điện trên máy hàn đặt trong xưởng mài cắt. Cần vệ sinh khoang máy định kỳ bằng khí nén khô, áp lực vừa phải và giữ đầu thổi cách linh kiện một khoảng an toàn. Máy phải được ngắt nguồn hoàn toàn và chờ tụ xả điện trước khi mở vỏ.
Cáp hàn cần được trải thẳng, tránh cuộn thành vòng khi đang tải dòng lớn. Kiểm tra vị trí gần đầu cos vì đây là nơi thường gãy ngầm do bị bẻ liên tục. Khi vỏ cáp nứt, giắc đổi màu hoặc nóng bất thường, phải xử lý ngay thay vì tiếp tục tăng lực siết tạm thời.
Quạt phải quay êm, không cạ và không phát tiếng rung lớn. Nếu máy báo quá nhiệt thường xuyên dù làm việc đúng chu kỳ tải, cần kiểm tra cửa gió, lớp bụi trên tản nhiệt, nhiệt độ môi trường và tình trạng quạt trước khi kết luận lỗi bo công suất.
⚠️ Lưu ý quan trọng từ Kỹ thuật viên Máy Dụng Cụ
- Không đấu thử vào điện 220V: đây là máy dùng nguồn 3 pha 380VAC. Đấu sai nguồn có thể khiến máy không hoạt động hoặc gây hư hỏng mạch điện.
- Không mua nếu chỉ hàn dân dụng: người dùng không có điện 3 pha hoặc chỉ hàn que thỉnh thoảng sẽ khó khai thác hết tính năng và phải tốn thêm chi phí hạ tầng.
- Không bỏ qua việc vệ sinh: trong xưởng có bụi mài kim loại, nên kiểm tra cửa gió thường xuyên và vệ sinh khoang máy theo cường độ làm việc, không chờ đến khi máy báo nhiệt mới xử lý.
13. Câu hỏi thường gặp về TIG315PACDC E203 II JET 20
Máy có hàn được nhôm không?
Có. Chế độ TIG AC được thiết kế để hàn nhôm và hợp kim nhôm. Chất lượng thực tế còn phụ thuộc việc làm sạch vật liệu, khí Argon, loại kim, que bù và thông số cài đặt.
Máy dùng điện 220V được không?
Không. Model này sử dụng điện 3 pha 380VAC ±15%, 50Hz. Khách hàng cần kiểm tra hạ tầng điện trước khi đặt máy.
Máy có chức năng hàn que không?
Có. Chế độ MMA cho dòng điều chỉnh từ 10–270A. Kìm hàn que có thể không nằm trong cấu hình tiêu chuẩn nên cần xác nhận khi báo giá.
Chu kỳ tải 35% có nghĩa là gì?
Đây là tỷ lệ thời gian máy được phép hàn trong một chu kỳ thử ở điều kiện quy định. Chu kỳ tải giảm khi dòng đặt cao hoặc môi trường quá nóng, vì vậy không nên mặc định máy hàn liên tục ở 315A.
Bộ máy có kèm súng TIG làm mát nước không?
Cấu hình được công bố có súng WP18 dài 5m. Khách hàng nên xác nhận bộ làm mát nước và danh sách phụ kiện chính xác theo lô hàng trước khi mua.
14. Kết luận
Máy hàn TIG315PACDC E203 II JET 20 phù hợp với đơn vị cần một nguồn hàn TIG AC/DC công nghiệp, có khả năng xử lý nhôm, inox, thép và hỗ trợ hàn que. Dòng TIG tối đa 315A, công suất 10kVA, điều khiển kỹ thuật số và khả năng lưu chương trình tạo lợi thế rõ rệt trong sản xuất lặp lại.
Trước khi đầu tư, doanh nghiệp cần kiểm tra nguồn điện 3 pha, chu kỳ làm việc, chiều dày vật liệu và cấu hình làm mát súng. Chọn đúng cấu hình ngay từ đầu sẽ tránh tình trạng mua máy đủ dòng nhưng thiếu phụ kiện hoặc hạ tầng điện không đáp ứng.
Tư vấn tại Máy Dụng Cụ
Cần kiểm tra máy có phù hợp với nguồn điện, vật liệu và tải làm việc của xưởng? Đội ngũ Máy Dụng Cụ hỗ trợ tư vấn cấu hình máy, súng hàn, bộ làm mát và phụ kiện cần thiết.
Hotline/Zalo: 0888.936.279
Thông tin công ty
CÔNG TY CỔ PHẦN ĐẦU TƯ QUỐC TẾ KỶ NGUYÊN MỚI
📍 108/55F Trần Văn Quang, Phường Bảy Hiền, Thành phố Hồ Chí Minh
📞 Hotline: 0888.936.279
📧 Email: kd.maydungcu@gmail.com
🌐 Website: www.maydungcu.com
Sản phẩm liên quan

130A Máy hàn que điện tử IGBT Total TW21302
1,576,050₫
1,733,655₫

130A Máy hàn que IGBT Total TW21306
1,935,150₫
2,128,665₫

160A Máy hàn điện tử IGBT Total TW21606
2,299,000₫
2,528,900₫

160A Máy hàn que điện tử IGBT Total TW21602
2,175,500₫
2,393,050₫

20V Máy cắt cành hàng rào dùng pin Total THTLI20018 ( Chưa Pin & Sạc )
826,500₫
909,150₫

250A Máy hàn điện tử IGBT Inverter Total TW22505
8,046,500₫
8,851,150₫


